Bodycote Wärmebehandlung GmbH
 Germania, 40549 Düsseldorf
Panoramica
Su Bodycote Wärmebehandlung GmbH
Chi siamo
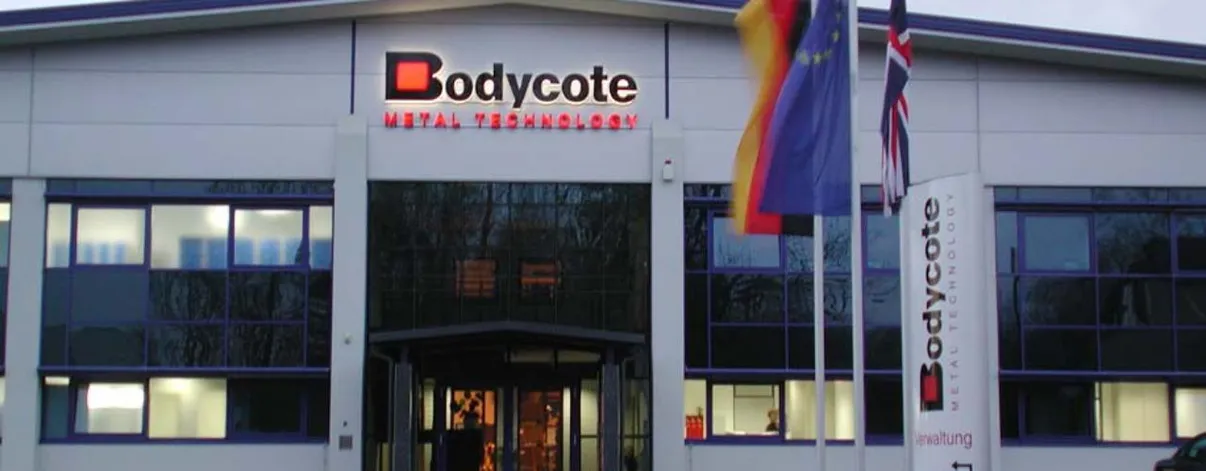
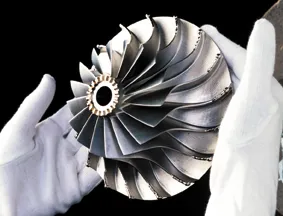
Un legame forte Le nostre sedi operative in tutto il mondo lavorano per aziende di diversi settori, tra gli altri, l'aerospaziale, l'industria delle armi, fornitori automotive, il settore dell'energia, oil & gas, ingegneria, medicina e trasporto. Bodycote è una delle società di servizi più rispettati e più importante per il trattamento termico a tutti. Questi servizi sono una parte importante di tutti i processi produttivi. Offriamo: - Trattamento termico - Saldature / Tecniche di Saldatura - Hot Isostatic Pressing - Processi di rivestimento (metallo, ceramica, CERMET e materiali organici) Il trattamento termico è una parte fondamentale del processo di produzione di molti prodotti. La tecnologia di processo e l'applicazione di processi speciali determinano le proprietà successive e la durata di tutti i componenti di materiali metallici. Senza trattamento termico motore di un aereo non sarebbe sopravvissuta un solo volo e la trasmissione del veicolo terrebbe con un po 'di fortuna una sola settimana.Senza l'Hot Isostatic Premendo il rischio di un fallimento catastrofico sarebbe aumentato in modo significativo in una centrale elettrica e le emissioni di CO2 molto più grande. Senza rivestimenti Fasteners sarebbe semplicemente wegrosten e rapidamente perdere la loro lucentezza in molti oggetti di uso quotidiano. 30 anni di soddisfazione della clientela Siamo consapevoli che il nostro tempo i clienti, denaro e risorse investite nei prodotti che portano a noi. Pertanto, trattiamo questi prodotti con molta attenzione e mantenere i più alti standard qualitativi. Tutti i nostri siti sono certificati secondo gli standard nazionali e internazionali ed anche un alto livello di certificazione su misura per i rispettivi processi e mercati. Il nostro sistema di gestione della qualità si basa sulla ISO 9001 e ISO 14001 ed è stato testato dai principali OEM per il rispetto delle norme. Le certificazioni specifiche di settore come AS 9100 per l'industria automobilistica sono inclusi per le industrie aeronautiche e aerospaziali e TS 16949.Molti dei nostri siti in Europa e negli Stati Uniti hanno anche l'ambita certificazione Nadcap e approvazioni speciali dalle principali aziende del settore dell'aviazione e dell'industria aerospaziale e fornitori. Il nostro servizio di trasporto lavora a stretto contatto con la linea di produzione in modo che soprattutto i nostri clienti just-in-time sono forniti in modo affidabile e in tempo. Consegniamo nei tempi previsti, anche se i tempi sono stretti, sono di alta qualità e sempre offrire una soluzione conveniente.
1 / 5
2 / 5
3 / 5
4 / 5
5 / 5
Düsseldorf, Germania
Membro dal 2010
Dipendenti500 - 1000
Certificati4
Fondazione1923
Competenze
Tecnologie
Trattamento termico
| Tecnologie | Lotsize | Lunghezza | Larghezza | Altezza | Diametro | Peso |
|---|---|---|---|---|---|---|
Carbonitrare | 1–10.000 | 1–1220 mm | 1–760 mm | 1–910 mm | 1–760 mm | 0–1000 kg |
Indurimento / Indurimento del contorno | 1–10.000 | 1–4000 mm | 1–760 mm | 1–910 mm | 1–1300 mm | 0–6000 kg |
Ricottura | 1–1 Mln | 1–1000 mm | 1–1000 mm | 1–3200 mm | 1–1500 mm | 0–4000 kg |
Tempra | 1–10.000 | 1–4000 mm | 1–760 mm | 1–910 mm | 1–1300 mm | 0–6000 kg |
Tempra a induzione | 1–1 Mln | 1–100 mm | 1–100 mm | 1–500 mm | 1–100 mm | 0–30 kg |
Brunitura | 1–10.000 | 1–3200 mm | 1–900 mm | 1–900 mm | 1–2000 mm | 0–6000 kg |
Ossidazione | 1–10.000 | 1–3200 mm | 1–900 mm | 1–900 mm | 1–2000 mm | 0–6000 kg |
Ricottura sotto vuoto | 1–10.000 | 1–1500 mm | 1–1000 mm | 1–1000 mm | 1–2000 mm | 0–1000 kg |
Bonifica | 1–10.000 | 1–1220 mm | 1–760 mm | 1–910 mm | 1–760 mm | 0–1000 kg |
Materiali
Acciaio
Acciaio da costruzioneAcciaio da cementazione/da bonificaAcciaio inox (inossidabile V2A)Acciaio inox (inossidabile/resistente agli acidi V4A)Acciaio automaticoAcciaio per utensiliAcciaio per molleAcciaio per estrusione a freddo
Materiali esotici
Leghe del nichel (Inconel,Monel,Hastelloy)Metalli duri
Materiali sinterizzati
Polvere metallica per pezzi formatiPolvere metallica per metallo duro
Metalli pesanti
Leghe per saldatura
Settori
Industria aeronauticaCostruzione meccanica di utensiliIndustria idraulica e pneumaticaMeccanica generaleCostruzione di macchine edili, agricole e forestaliTecnica di azionamento e trasmissioneIndustria mineraria e costruzione di galleriemeccanica di precisione, meccatronica e otticaTecnica militareTecnica medicaleIndustria della carta e della tipografiaIndustria ferroviaria e costruzione di rotabiliIndustria automobilistica e costruzione di veicoliCriotecnica, climatizzazione e ventilazioneTecnica di economia domesticaCostruzione navaleCostruzione di macchine speciali
Certificati
ISO 9001:2008
ISO 14001
IATF 16949:2016
EN 9100
Parti e macchine
Componenti (7)
1 / 7
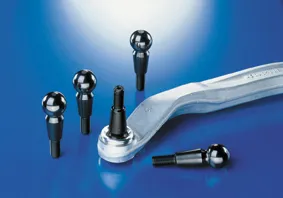
Corr-I-Dur
DescrizioneNitrier- und Nitrocarburierverfahren gewinnen durch die Vielfalt der Anwendungsmöglichkeiten zunehmend an Bedeutung. Neben den mechanischen, technologischen Eigenschaften spielt auch die Korrosionsbeständigkeit eine immer wichtigere Rolle bei der Funktion belasteter Oberflächen.
Das Corr-I-Dur® Verfahren ermöglicht es, neben der Anhebung der Verschleißeigenschaften auch die Korrosionsbeständigkeit entscheidend zu verbessern.
2 / 7
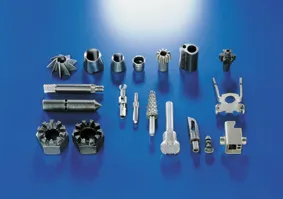
Einsatzhärten
DescrizioneUnter Einsatzhärten versteht man die Anreicherung der Oberfläche eines Einsatzstahles mit Kohlenstoff
in Verbindung mit einem nachfolgenden Härteprozess. Das Ergebnis dieser Behandlung ist ein Bauteil oder Werkzeug mit einer harten, verschleißbeständigen Oberfläche bei einem gleichzeitig weichen und zähen Kern. Gleichzeitig bilden sich Druckspannungen in der Oberfläche des Bauteils, die
sich positiv auf die Dauerfestigkeit bei Wechselbelastung auswirken.
3 / 7
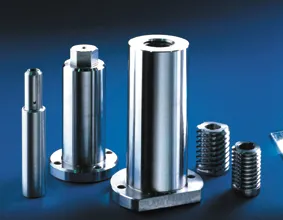
Vakuumwärmebehandlung
DescrizioneDie Vakuumwärmebehandlung überzeugt durch eine Vielzahl von Vorteilen. Qualität, Reproduzierbarkeit und Umwelt freundlichkeit machen dieses Verfahren zum Stand der Technik für die Wärmebehandlung von hochwertigen Werk zeugen und Bauteilen, insbesondere wenn weitere Prozesse wie Plasmanitrieren oder PVD Beschichten folgen. Die Flexibilitätbei der Wahl der Parameter wie Temperatur, Abschreckdruck, Kühlrichtung usw. ermöglicht es, für die Bauteile bzw. Werkstoffe die Wärmebehandlung zu optimieren.
4 / 7
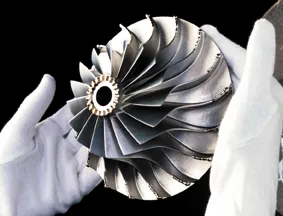
Vakuumlöten
DescrizioneDas Hart- und Hochtemperaturlöten im Vakuum ist eine wirtschaftliche, reproduzierbare und saubere Lösung für viele Fügeoperationen – in vielen Fällen ist es sogar das einzig machbare Verfahren. In speziell entwickelten, elektrisch beheizten Vakuumöfen, wirkt das Vakuum wie eine reduzierende Atmosphäre und verhindert das Anwachsen von Metalloxidschichten. Geeignete Konstruktionen und Lötspaltgeometrien ermöglichen Festigkeiten im Bereich des Grundmaterials und darüber.
5 / 7
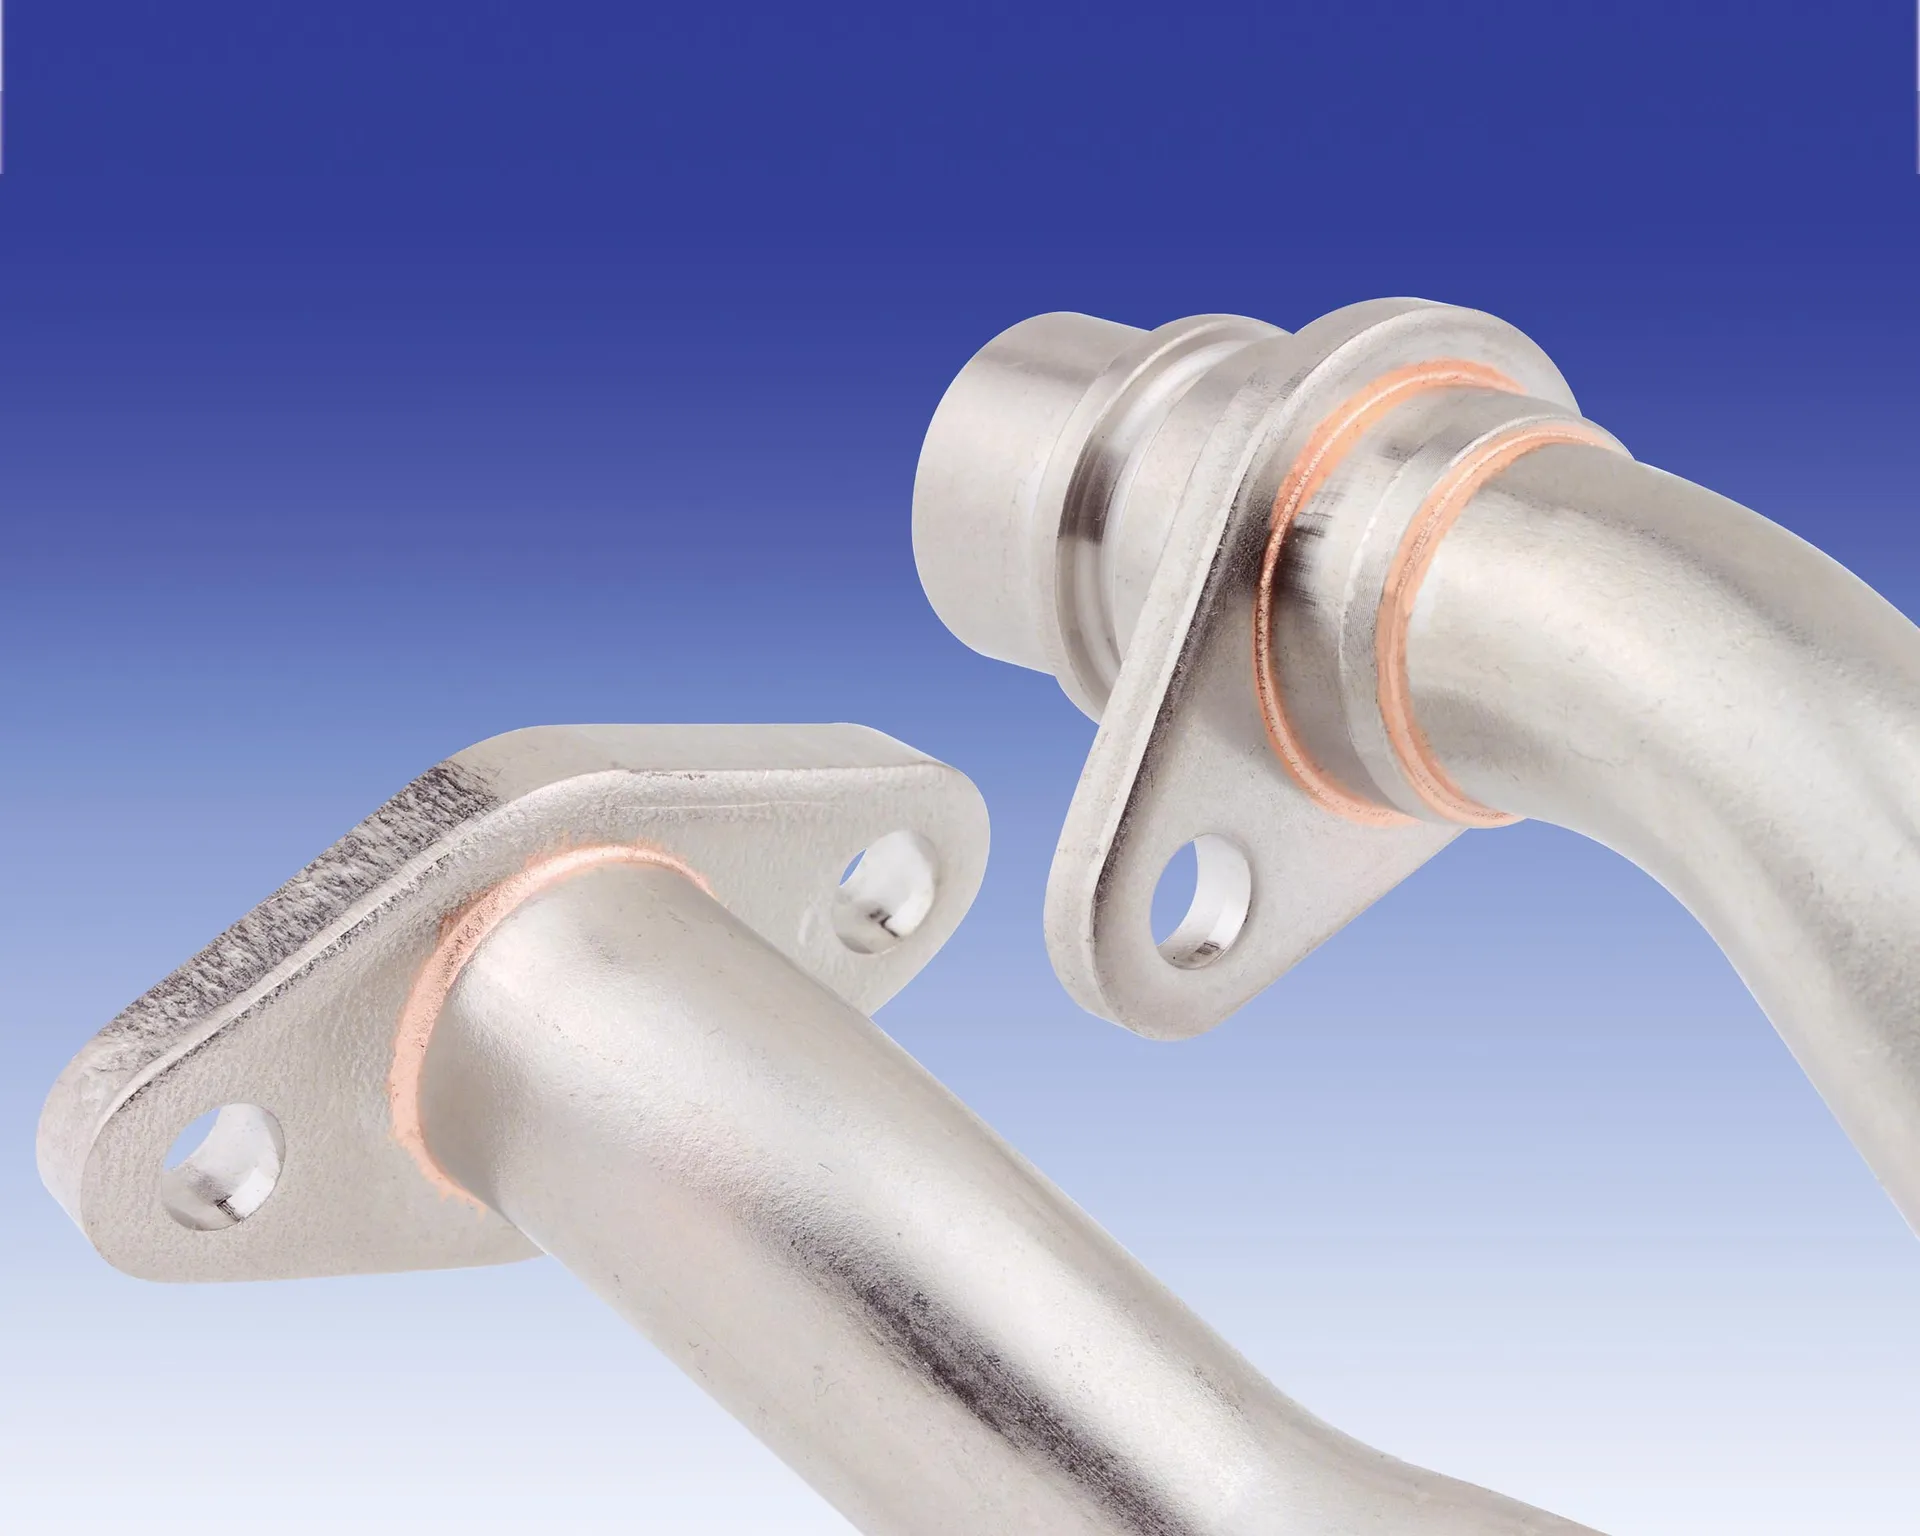
Löten und Glühen unter Schutzgas
DescrizioneDie Löttechnik wird als vielseitiges Fügeverfahren heute immer stärker eingesetzt.
Durch Diffusions- und Legierungsvorgänge entstehen hochfeste, stoffschlüssige
Verbindungen. Der weitaus größte Teil aller Hart- und Hochtemperaturlötungen erfolgt in
Durchlaufanlagen unter Exogas oder Wasserstoff. Die über den gesamten
Temperaturbereich reduzierende Atmosphäre erzielt blanke Oberflächen nach
dem Löten -- der Einsatz von Flussmitteln ist nicht erforderlich.
6 / 7
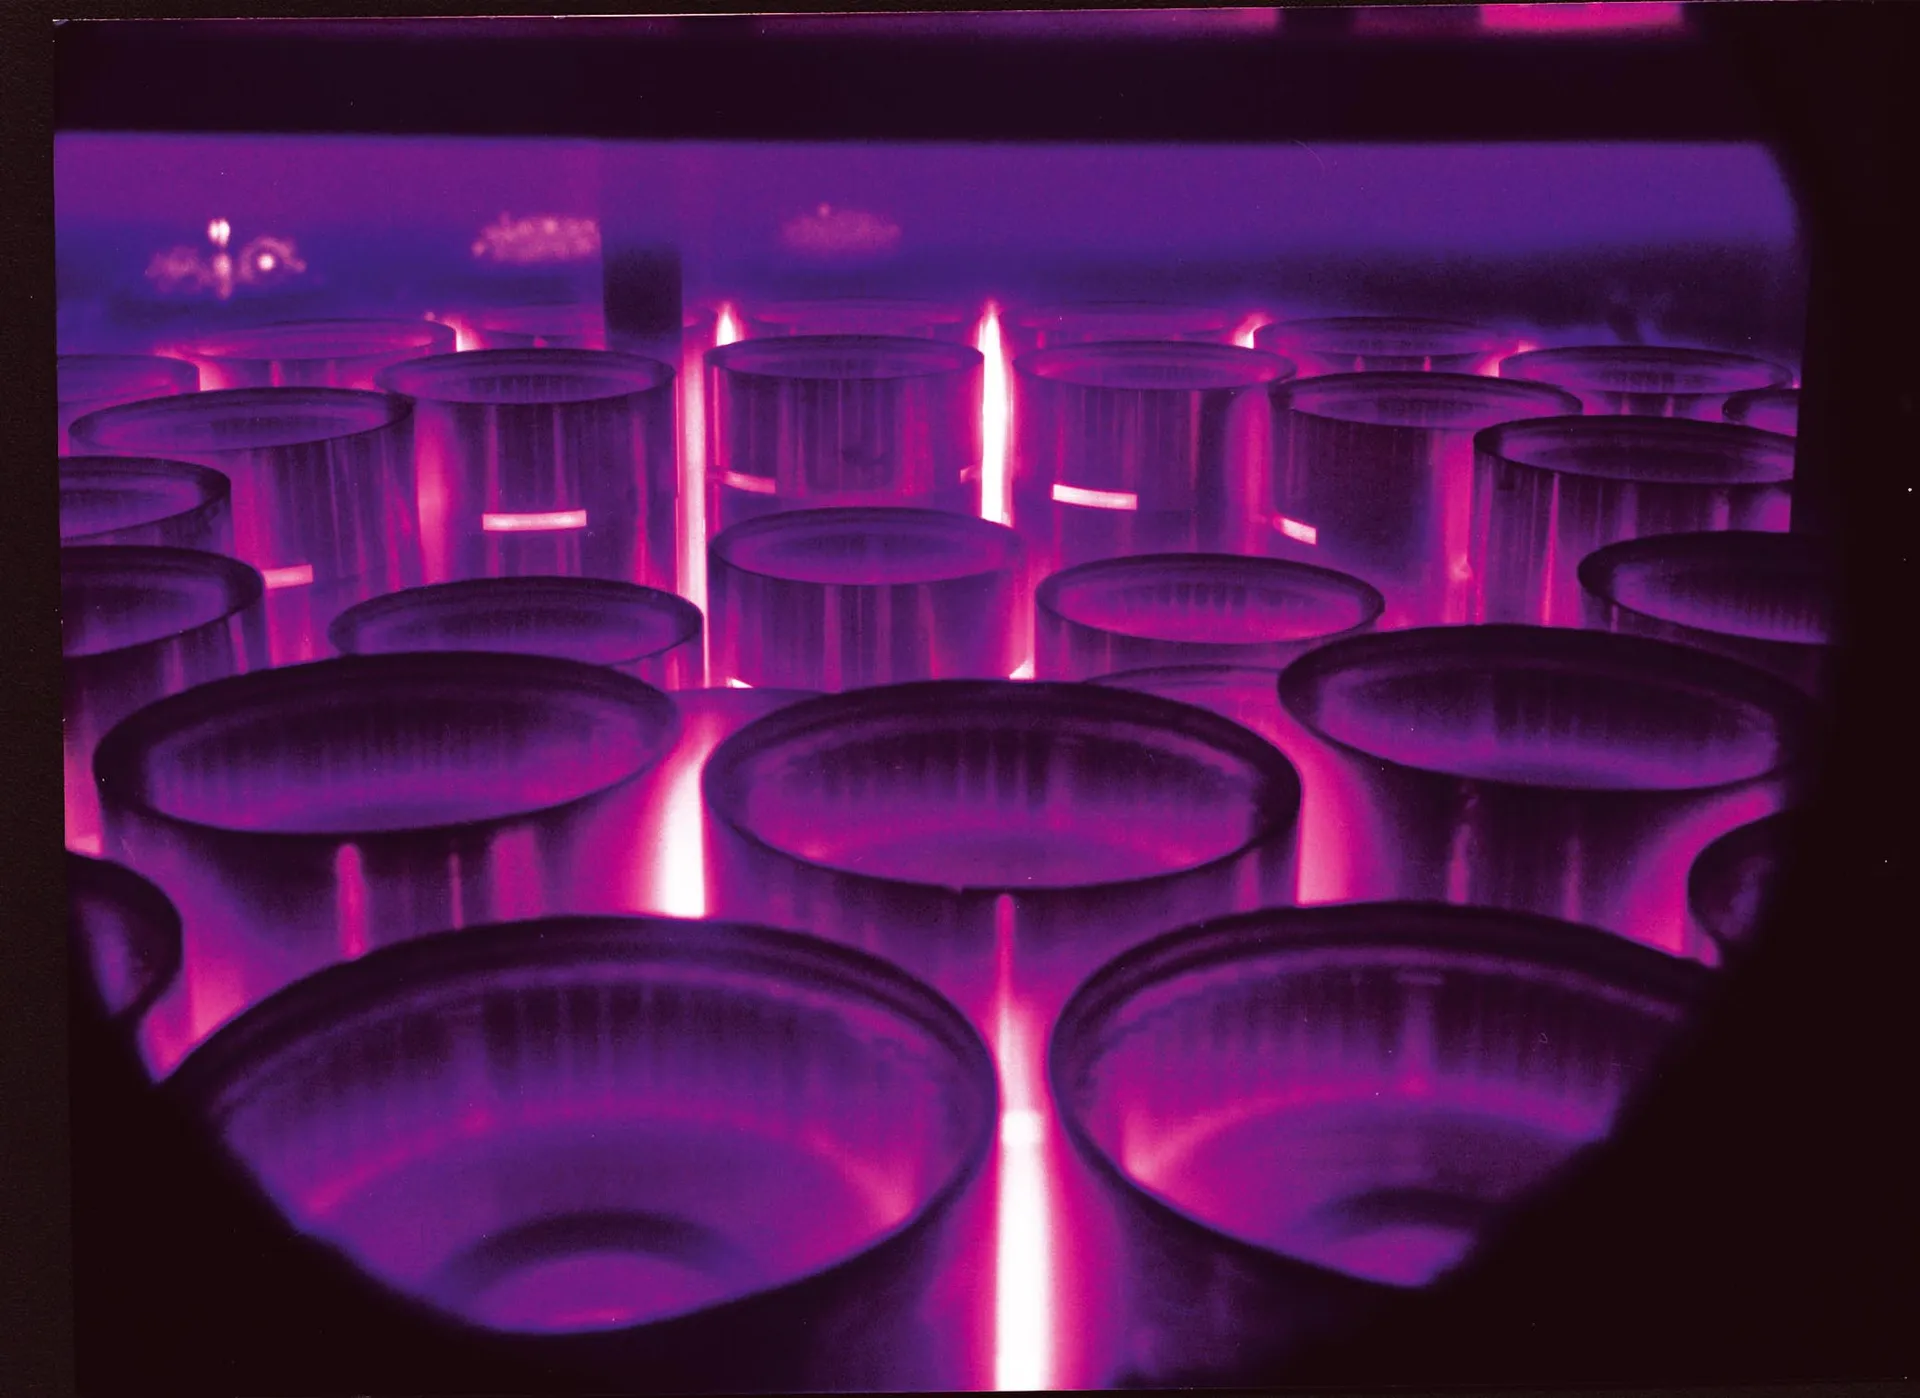
Plasmanitrieren
DescrizionePlasmanitrieren und Plasmanitrocarburieren zählen zu den modernen Wärmebehandlungsverfahren mit denen gezielt hochwertige Nitrierergebnisse auf komplexen
Bauteilkomponenten erzeugt werden können. Diese Plasmaprozesse sind thermochemische Verfahren zur Erzeugung von verschleissfesten Randschichten und verbesserten Dauerfestigkeiten. Auch hochlegierte Stähle, dazu zählen u.a. rostbeständige Stähle, sind mit
dem Plasmanitrierverfahren in der Randschicht zu härten.
7 / 7
Induktionshärten
DescrizioneDas Induktionshärten zählt zu den Randschichthärteverfahren. Das bedeutet, in der oberflächennahen Randzone des Bauteils kommt es durch eine gesteuerte Folge von Erwärmen und Abschrecken zu einer martensitischen Härtung und damit zu einer Härtesteigerung in diesem Bereich. Hingegen bleiben Gefüge und Härte im Kern des Bauteils unbeeinflusst. Durch eine Relativbewegung zwischen Kupferspule und Werkstück lassen sich auch größere Flächen problemlos härten.
Parco macchine (5)
1 / 5
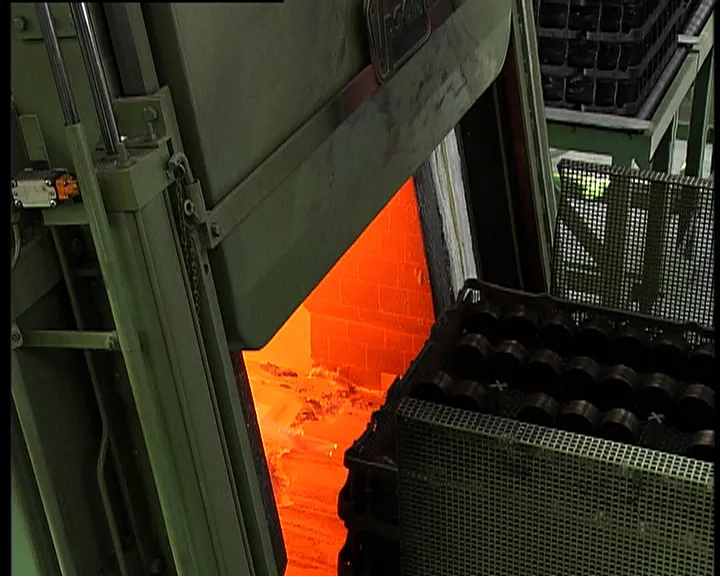
Schutzgashärtelinie
ProduttoreIpsen
Sistema di controllo-
Tecnologia
TempraCarbonitrareIndurimento / Indurimento del contornoBonifica
2 / 5
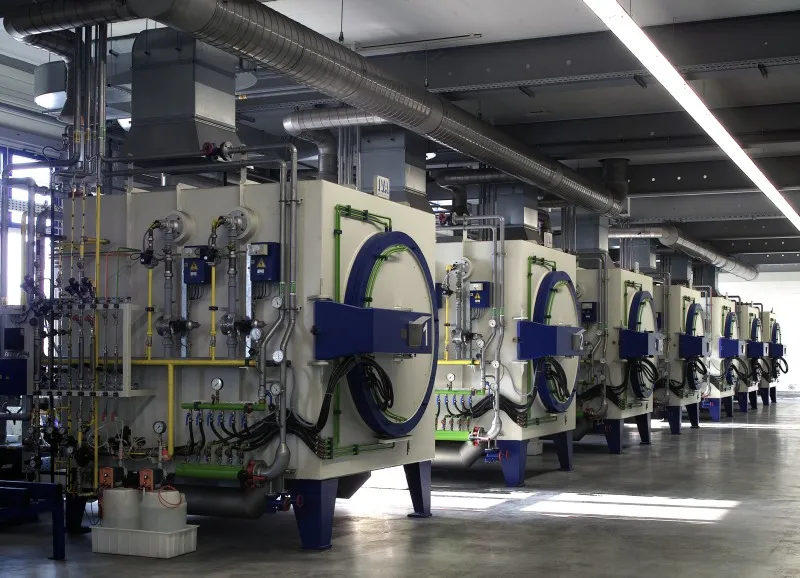
Gasnitrieranlagen
ProduttoreIVA
Sistema di controllo-
Tecnologia
BrunituraRicottura
3 / 5
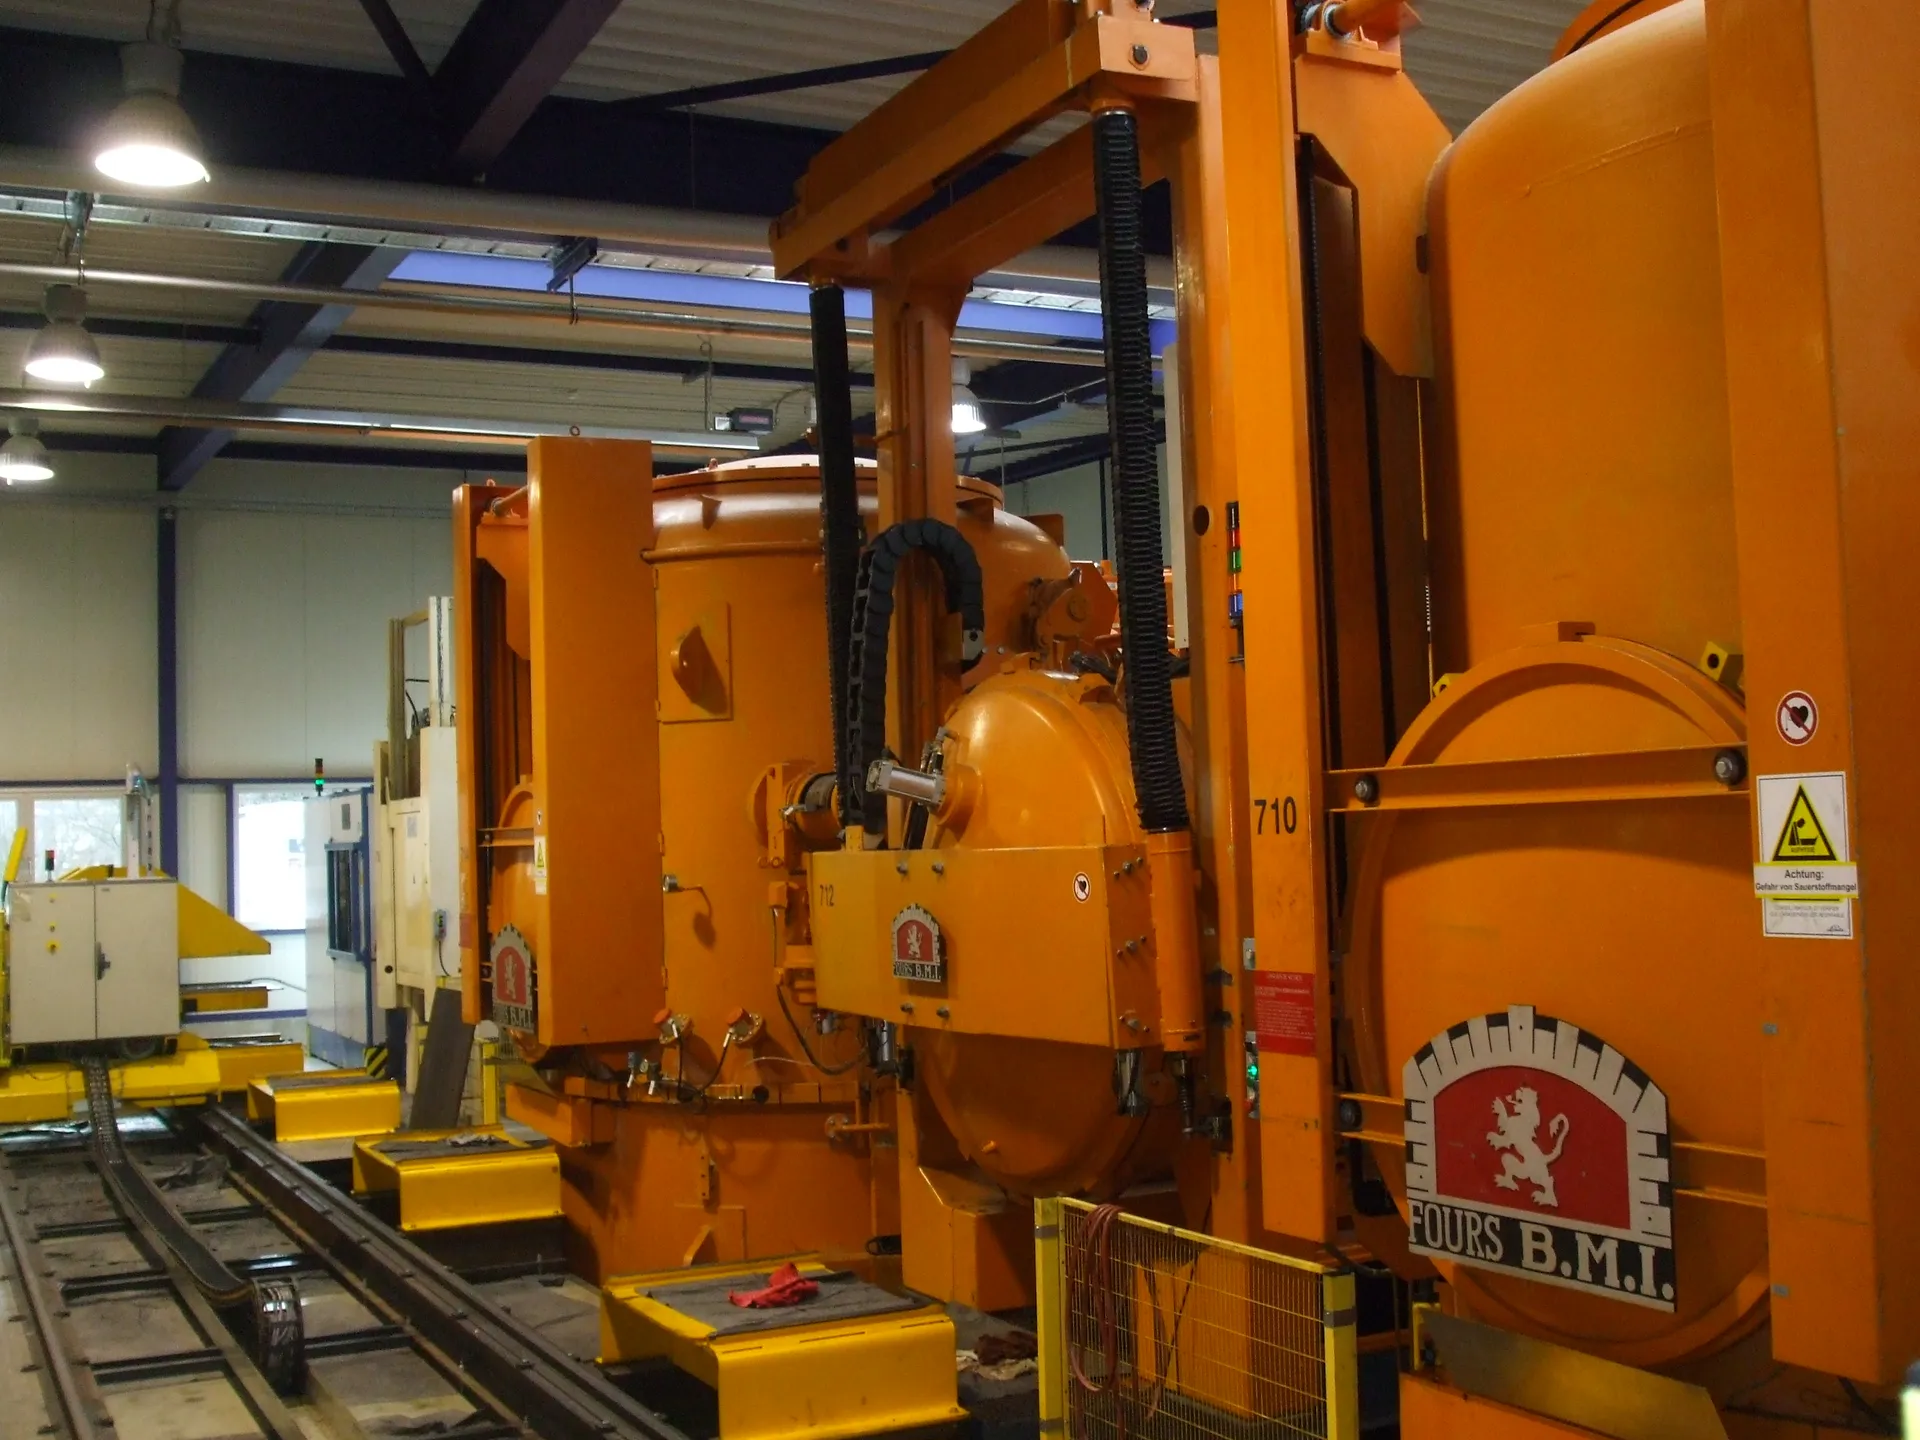
Vakuumhärten mit Ölabschreckung
ProduttoreBMI
Sistema di controllo-
Tecnologia
Tempra
4 / 5
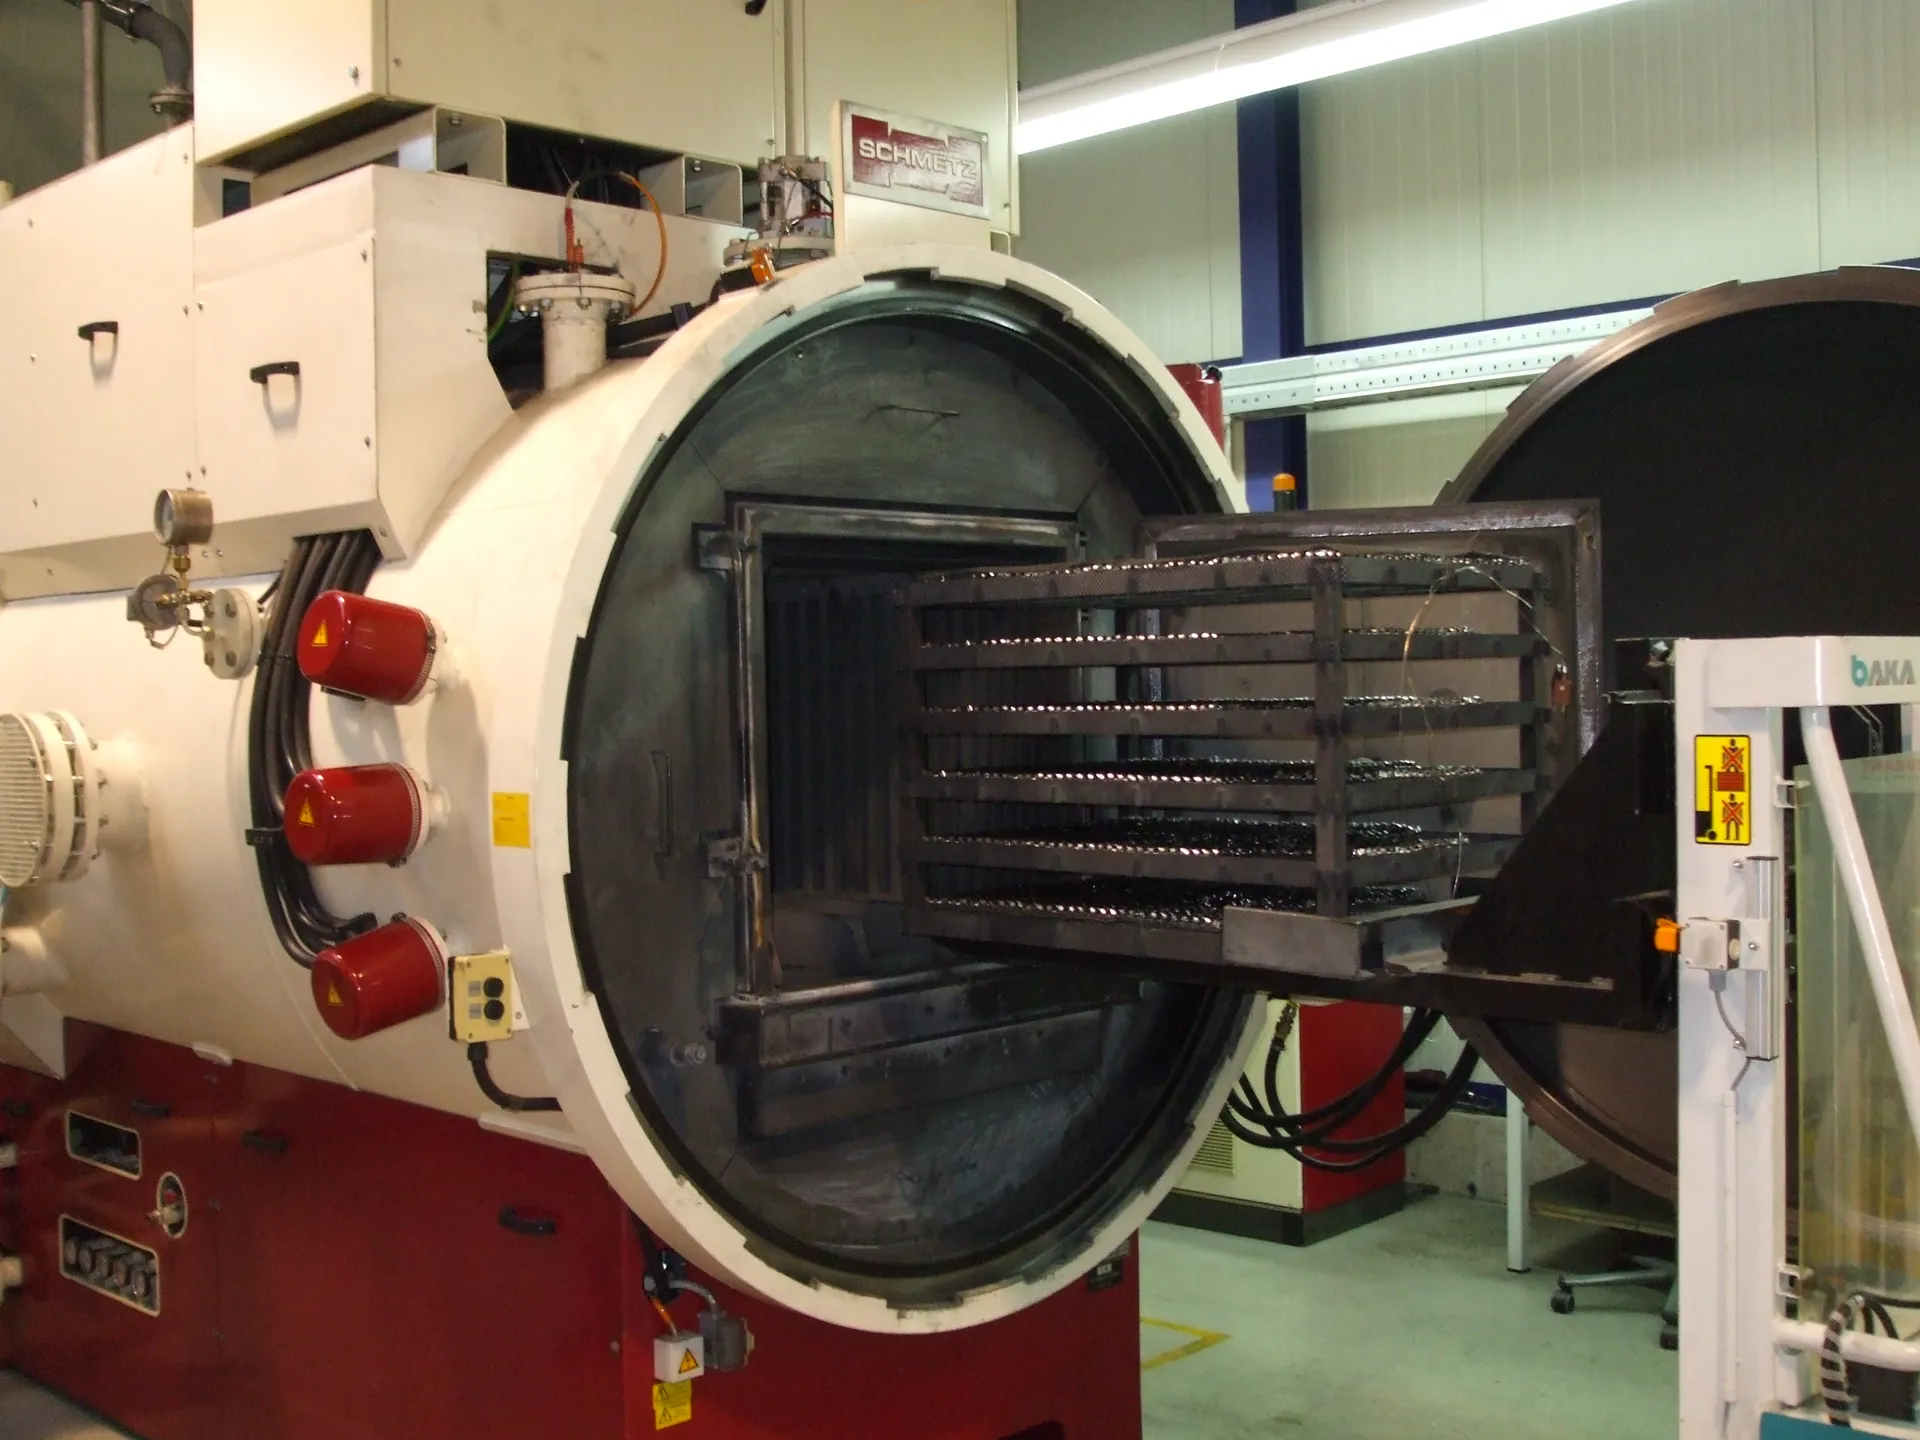
Vakuumdoppelkammeranlage
ProduttoreSchmetz
Sistema di controllo-
Tecnologia
Tempra
5 / 5
Vakuumhärteanlagen
ProduttoreSchmetz
Sistema di controllo-
Tecnologia
TempraRicottura
7 Componenti
5 Parco macchine
Tempra4
Carbonitrare1
Indurimento / Indurimento del contorno1
Bonifica1
Brunitura1
Ricottura2
Contatto
Sede
Sede principaleSchiessstrasse 68, 40549 Düsseldorf, Germania
Altre sedi aziendaliIn Deutschland: Ebersbach, Essen, Esslingen, Hirzenhain, Korntal, Langenfeld, Langenselbold, Lüdenscheid, Menden, Nürnberg, Otterfing, Remscheid, Schmerbach, Wehingen Weltweit: Über 190 Standorte in 27 Ländern
Contatto aziendale
Persone di contatto
FE
Florian Elwart
SS
Stefan Scholz
HH
Hans-Joachim Huckels
TN
Tim Nowak
Sei un fornitore?
Trova richieste perfettamente corrispondenti.
Sei un acquirente?
Carica la tua richiesta.