Hörr Präzisions-Metalltechnik GmbH
 Germania, 88444 Ummendorf
Panoramica
Su Hörr Präzisions-Metalltechnik GmbH
Chi siamo
La società Willy Hörr è stata fondata nel 1948 presso la sede di Ummendorf. La piccola società di ingegneria è stata riorganizzata sotto la guida di Klaus Hörr nel 1970 a rotazione di una società di produzione parte. Con l'istituzione di Horr metalliche di precisione GmbH nel 1991, l'Amministratore Delegato Klaus Wöhl ha introdotto la tecnologia CNC nella produzione. Gli ex 8 lavori sono stati fino ad oggi, anche grazie all'introduzione di lavoro turno può essere aumentata a più di 22. Nel luglio 2000, il Hörr precisione in metallo GmbH ha acquisito il certificato secondo DIN ISO 9002, al fine di garantire ai clienti la qualità attesa. Nel 2003 è stato convertito alla norma ISO 9001/2000. Con i suoi 22 dipendenti, la Hörr precisione in metallo GmbH produce infissi CNC di alta qualità nella rotazione - e fresatura, in dimensioni da Ø 8 - Ø 42 mm (diametro dello stelo) per i ben noti clienti in patria e all'estero. Il nostro programma di produzione comprende anche: Loop di flusso - Foratura - Fresatura - Honing Tempra ed altre superfici e rettifica operazioni sono passati ai subappaltatori.
1 / 6
2 / 6
3 / 6
4 / 6
5 / 6
6 / 6
Ummendorf, Germania
Membro dal 2008
Dipendenti10 - 20
Certificati1
Fatturato1 - 5 Mio.
Fondazione1991
Competenze
Tecnologie
Tornitura
| Tecnologie | Lotsize | Lunghezza | Larghezza | Altezza | Diametro | Peso | Spessore del materiale |
|---|---|---|---|---|---|---|---|
Tornitura | 1–100 Mgl | 5–150 mm | — | — | 5–250 mm | — | — |
Tornitura a fantina mobile | 250–50.000 | 5–300 mm | — | — | 8–28 mm | — | — |
Lavorazione completa tornitura (con fresatura) | 100–50.000 | 5–150 mm | da 0 mm | da 0 mm | 6–42 mm | da 0 kg | da 0 mm |
Tornitura dura | 1–100 Mgl | 5–500 mm | — | — | 10–200 mm | — | — |
Brocciatura | 1–10.000 | 5–250 mm | — | — | 10–200 mm | — | — |
Finitura | 1–10.000 | 5–500 mm | — | — | 10–200 mm | — | — |
Fresatura
| Tecnologie | Lotsize | Lunghezza | Larghezza | Altezza | Diametro | Peso |
|---|---|---|---|---|---|---|
Fresatura | 1–50.000 | 5–550 mm | 5–300 mm | 5–425 mm | — | 0–10 kg |
Fresatura a 5 assi | 50–50.000 | 50–100 mm | 50–100 mm | 50–100 mm | — | 0–10 kg |
Fresatura sagomata (3 D) | 1–50.000 | 5–550 mm | 5–300 mm | 5–425 mm | — | 0–10 kg |
Lavorazione completa fresatura (con tornitura) | 1–50.000 | 50–100 mm | 50–100 mm | 50–100 mm | 8–65 mm | — |
Materiali
Metalli pesanti
Leghe rame-zinco (ottone)Rame e leghe del rame Zinco e leghe di zinco
Metalli leggeri
Alluminio e leghe di alluminio Magnesio leghe di magnesio
Acciaio
Acciaio da costruzioneAcciaio da cementazione/da bonificaAcciaio inox (inossidabile V2A)Acciaio inox (inossidabile/resistente agli acidi V4A)Acciaio automaticoAcciaio per utensiliAcciaio per molleAcciaio per estrusione a freddo
Materiali esotici
Leghe del nichel (Inconel,Monel,Hastelloy)
Materiali di ghisa
Acciaio fusoGhisa
Settori
Industria aeronauticaMeccanica generaleCostruzione di macchine automaticheIndustria elettricaTecnica medicaleIndustria dell'illuminazioneIndustria energeticaCostruzione navaleCriotecnica, climatizzazione e ventilazioneTecnica di azionamento e trasmissioneImpiantisticaCostruzione di macchine specialiIndustria dell'imballaggioCostruzione meccanica di utensiliIndustria della carta e della tipografiaTecnica militareIndustria chimicaCostruzione di armatureIndustria idraulica e pneumatica
Certificati
ISO 9001:2008
Parti e macchine
Componenti (6)
1 / 6
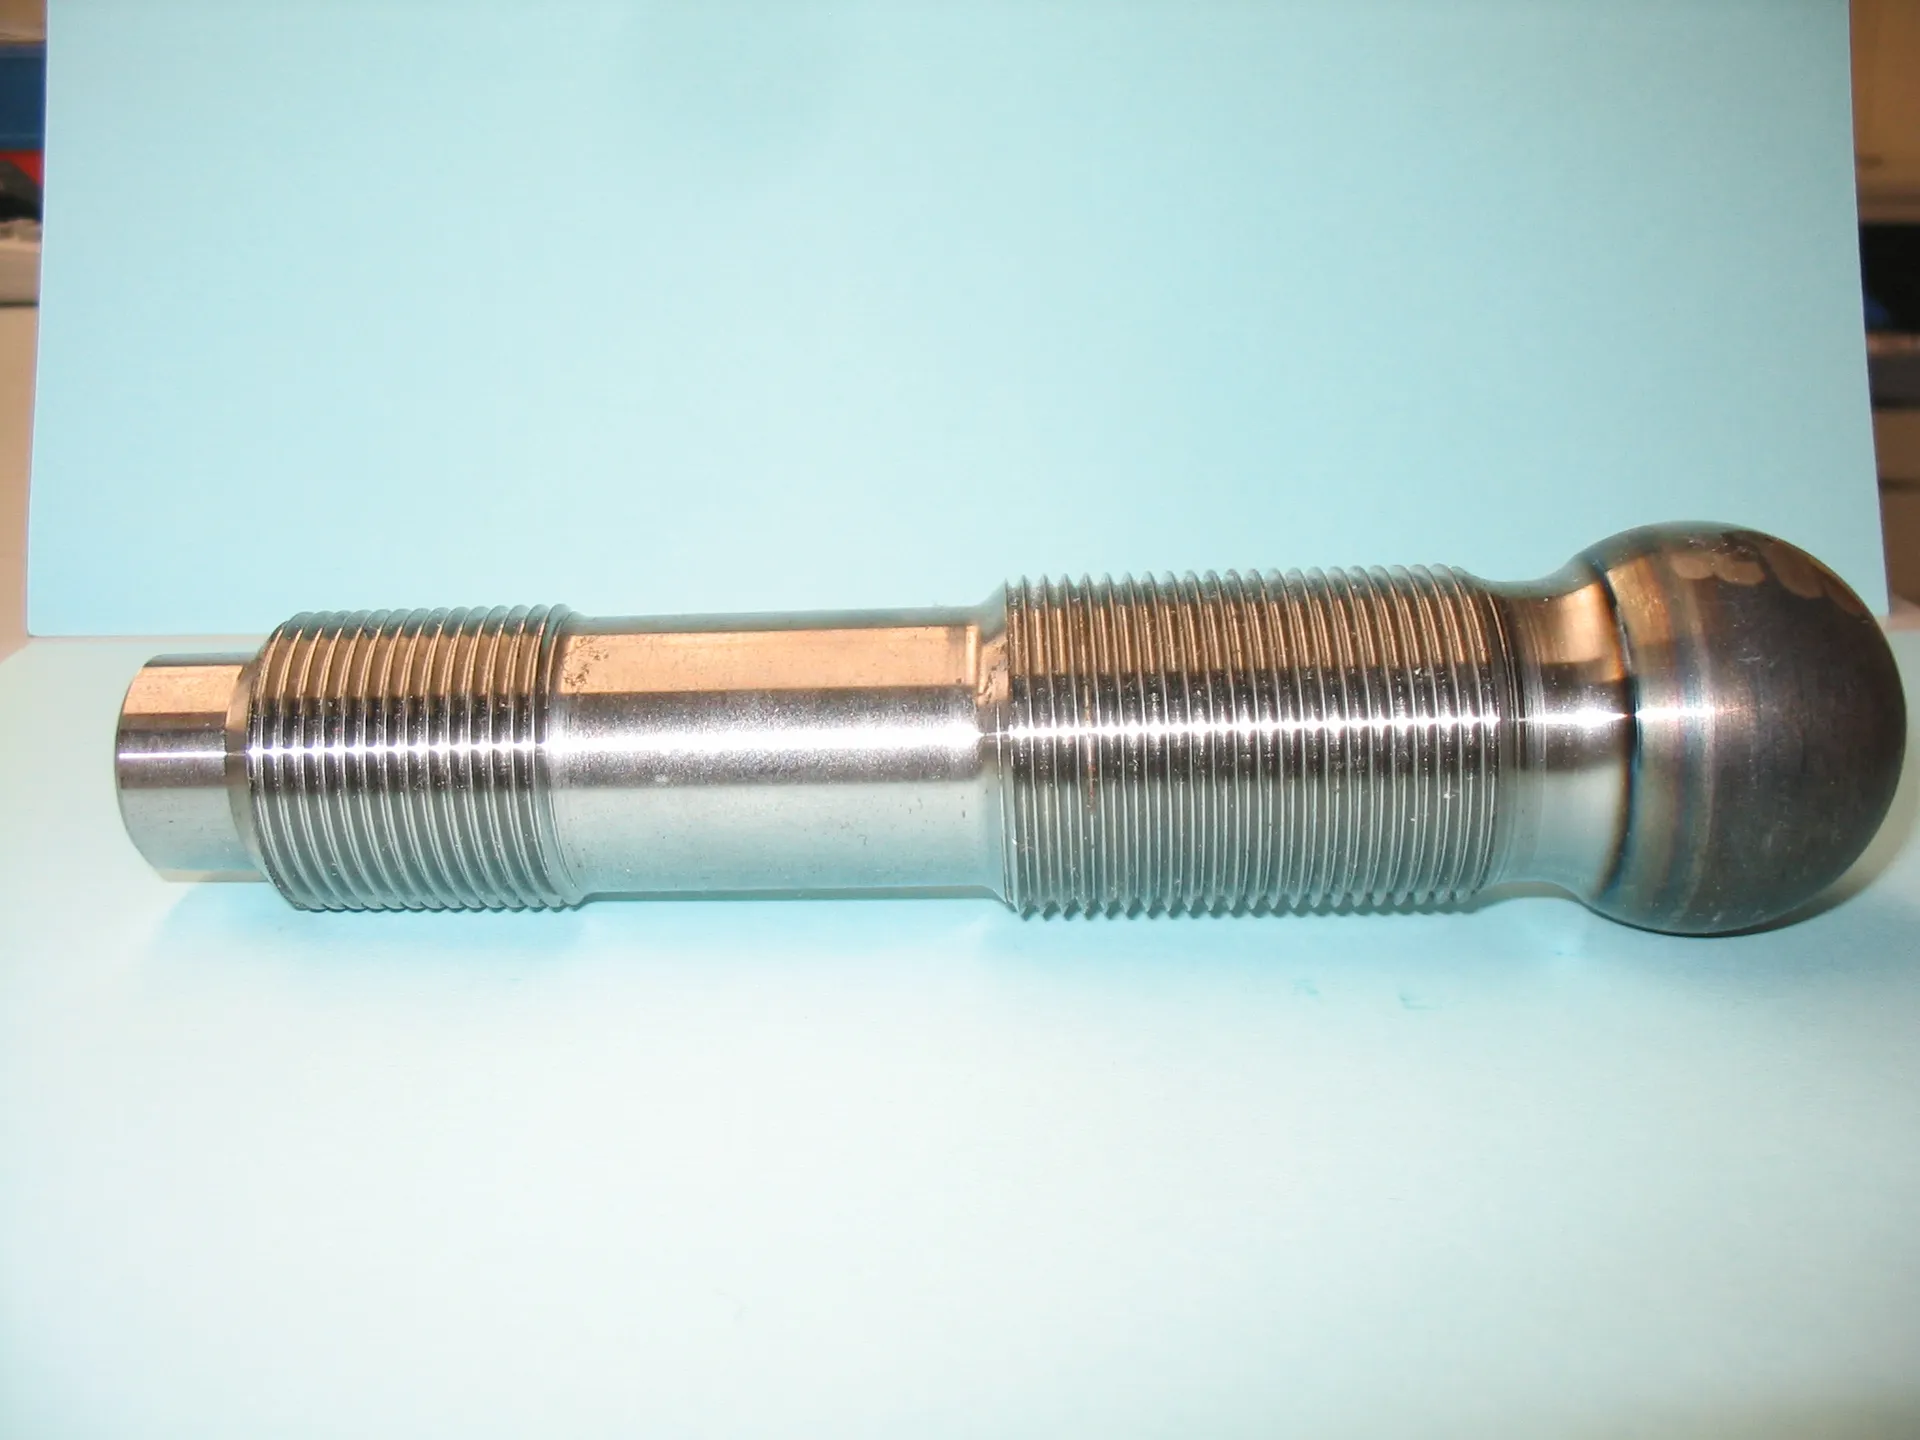
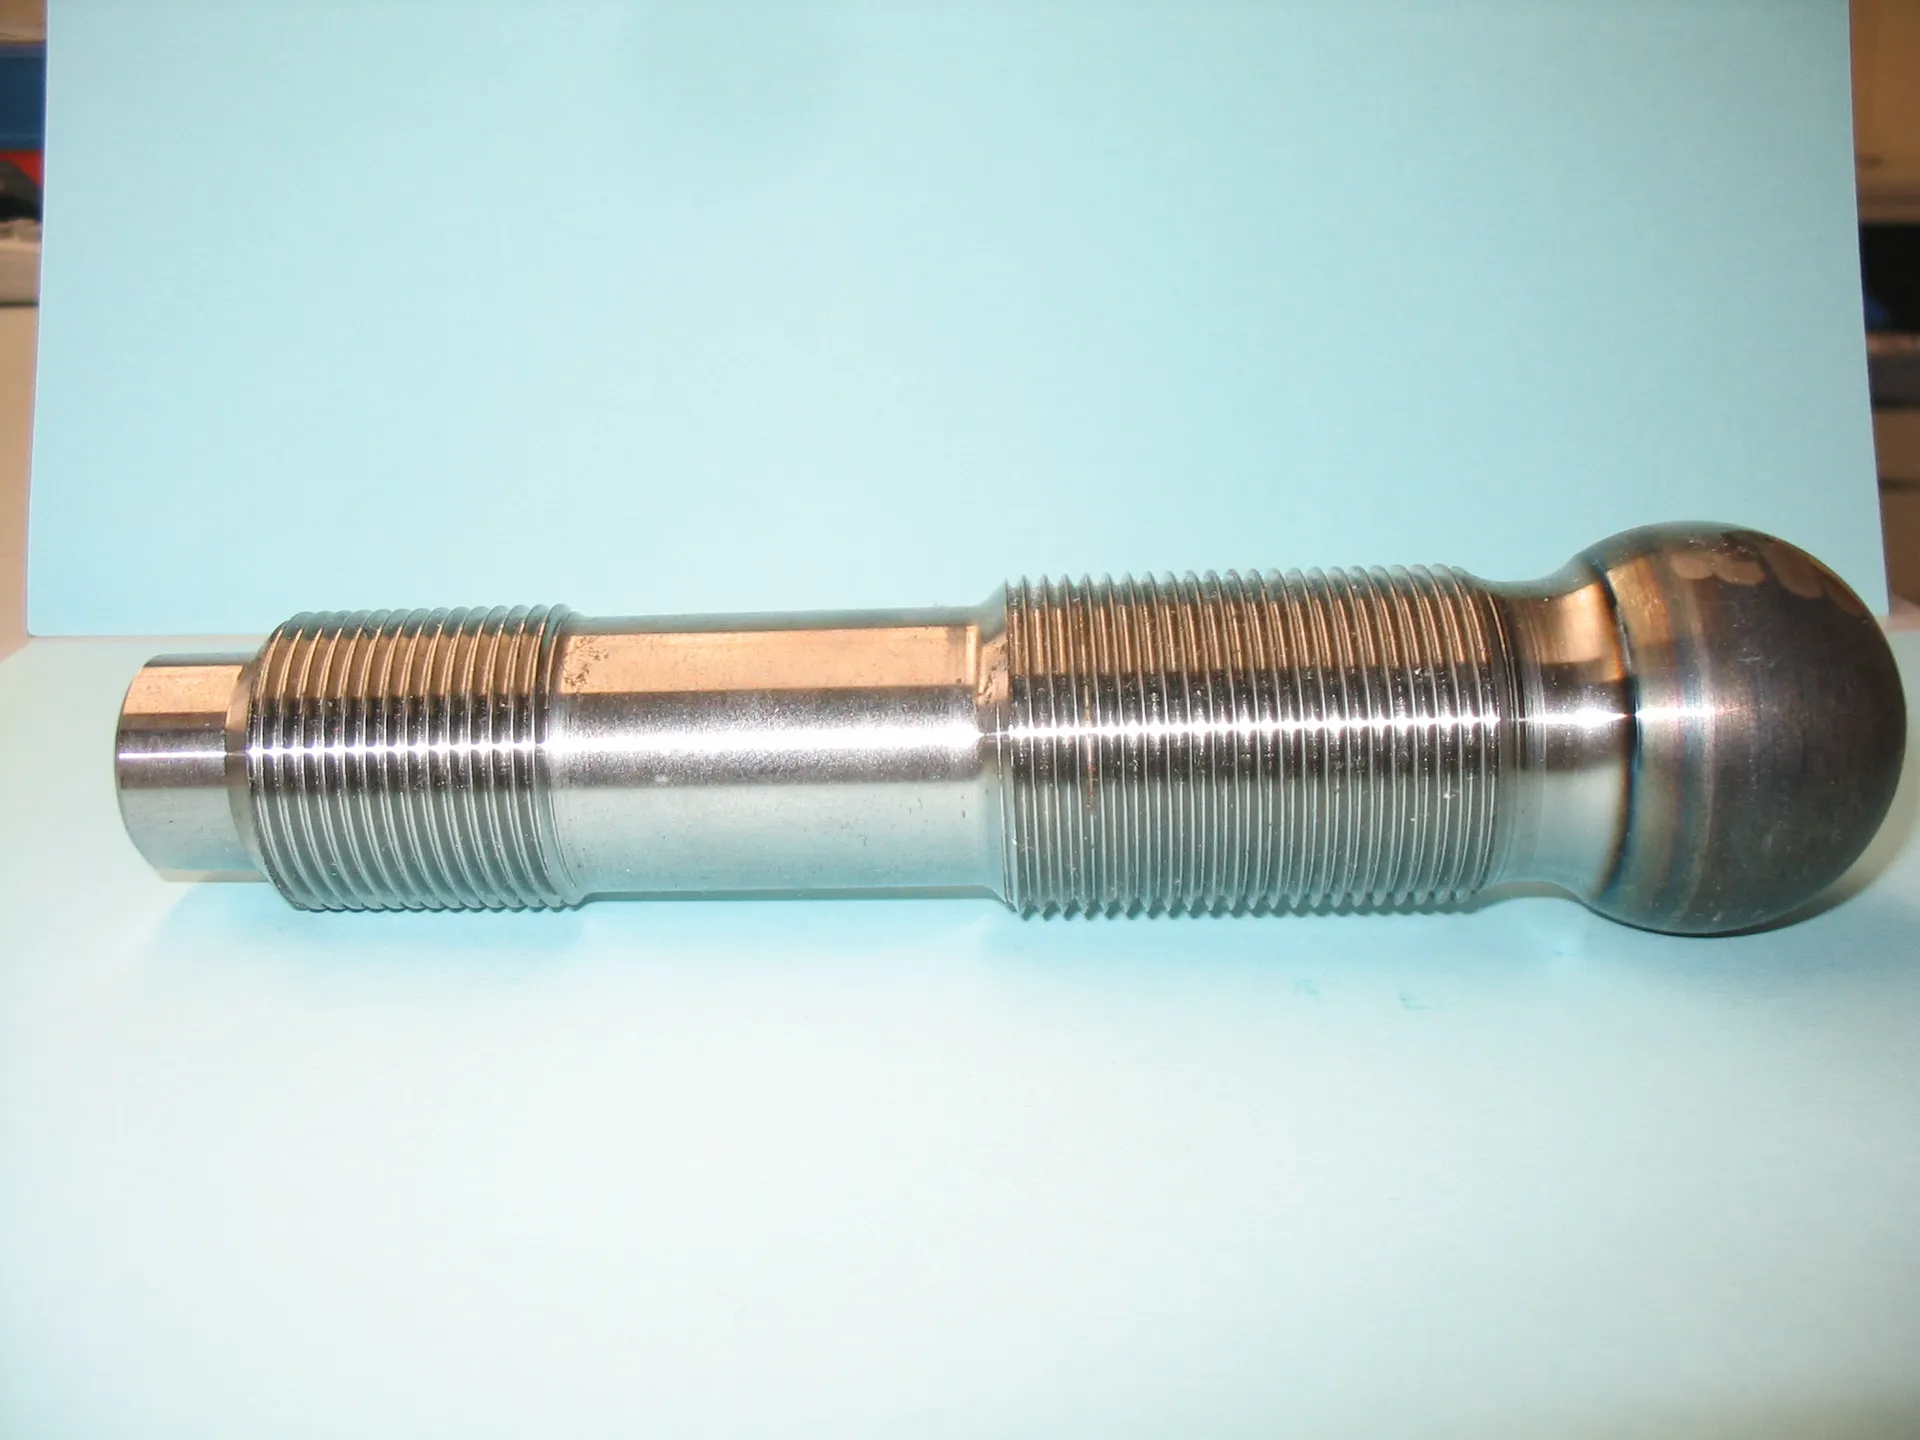
Einstellschraube
DescrizioneEinstellschraube aus 42CrMo4 vergütet. Kugelkopf induktiv gehärtet und hartgedreht.
Stirnseitig Innensechskant SW 14 gestossen.
2 / 6
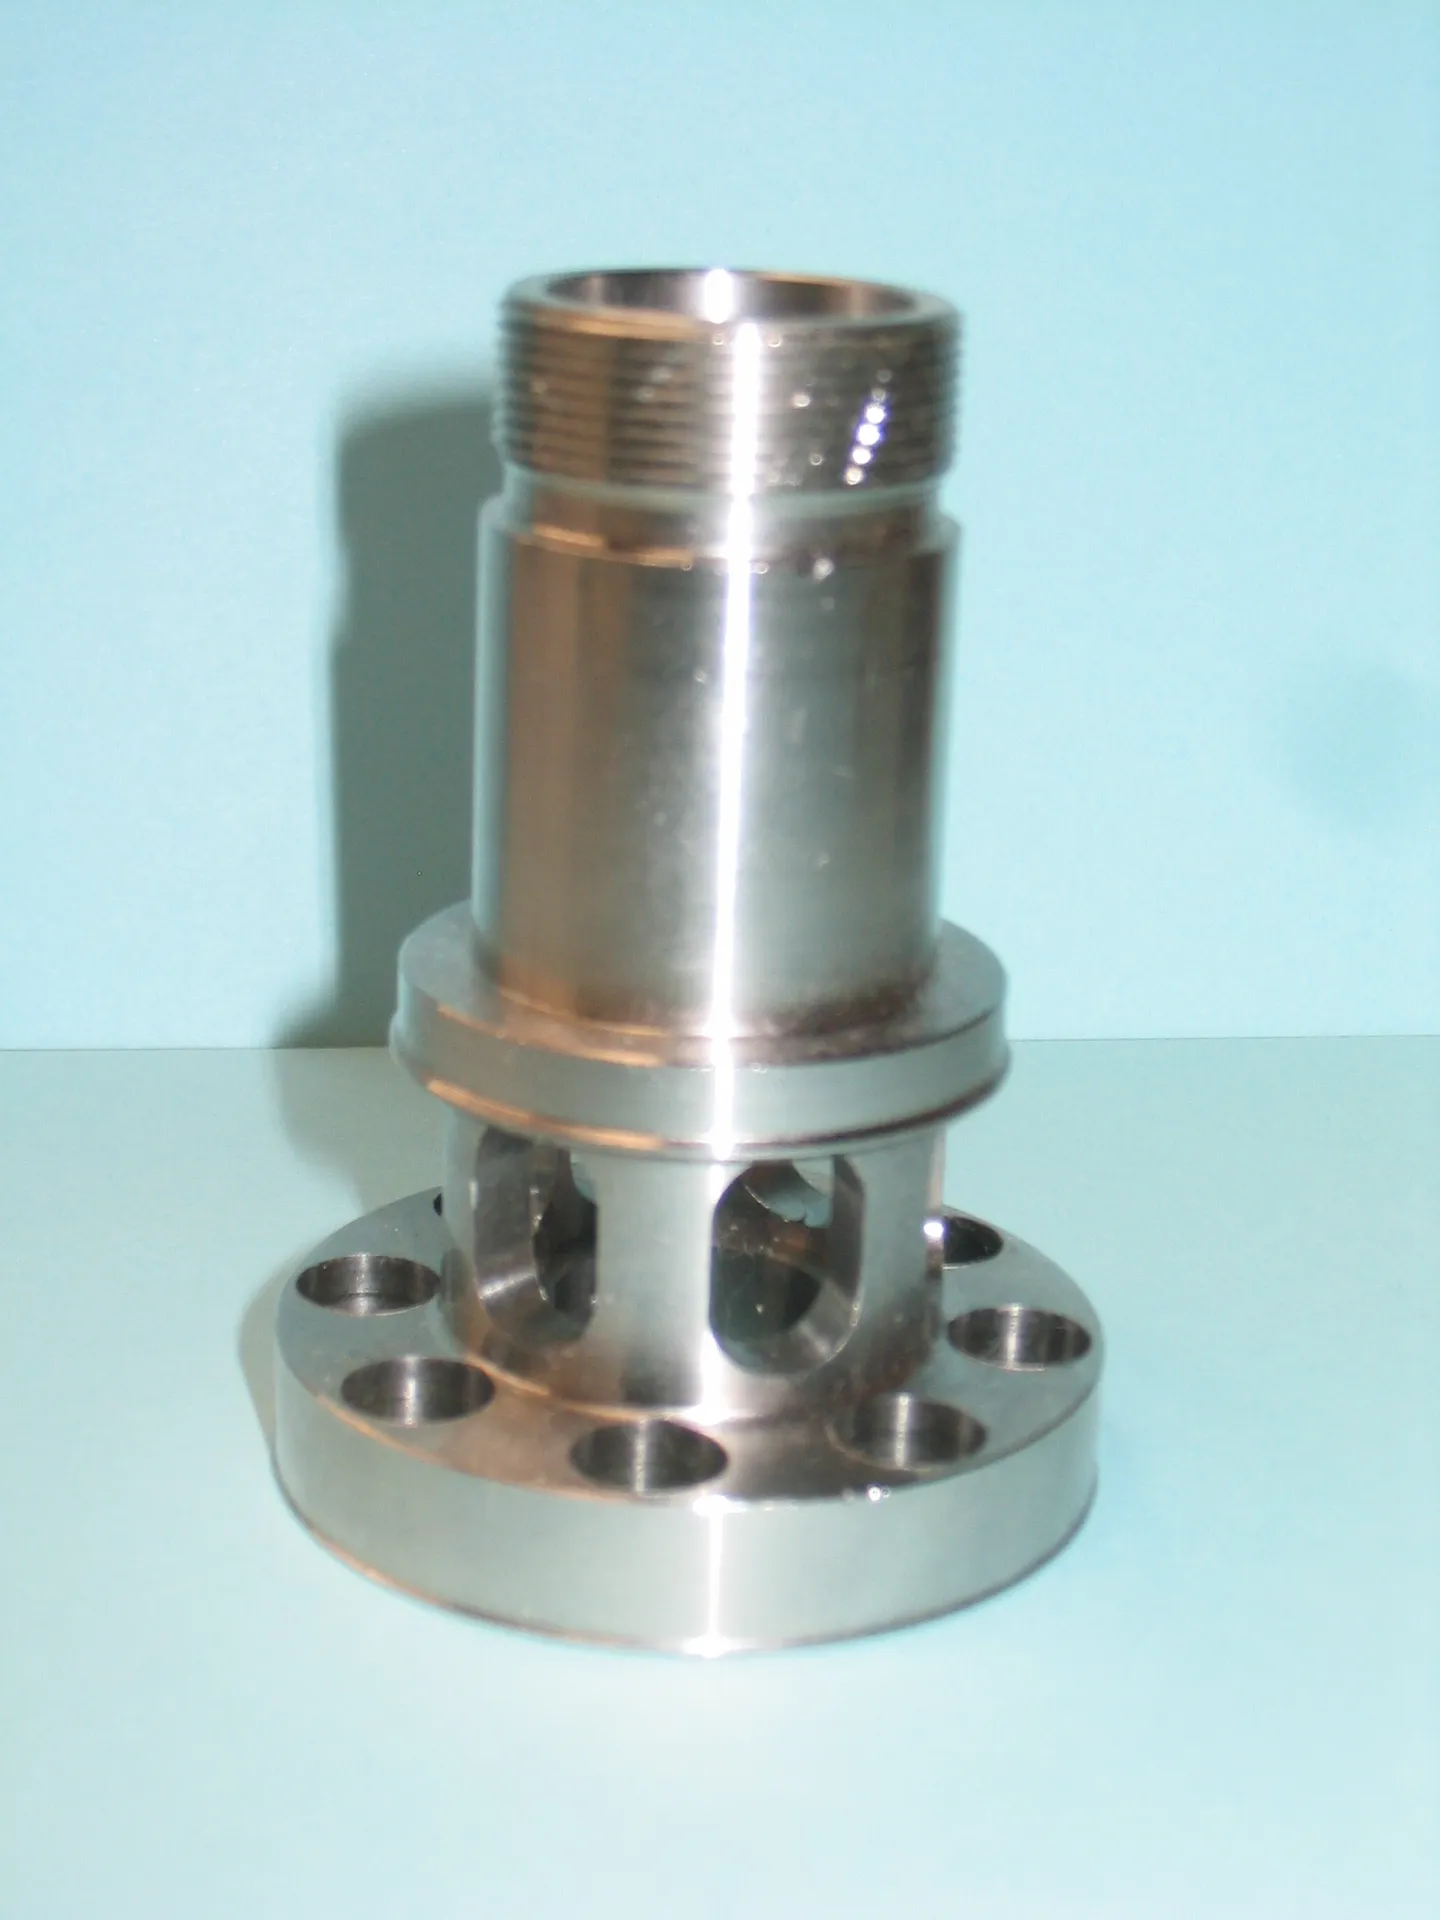
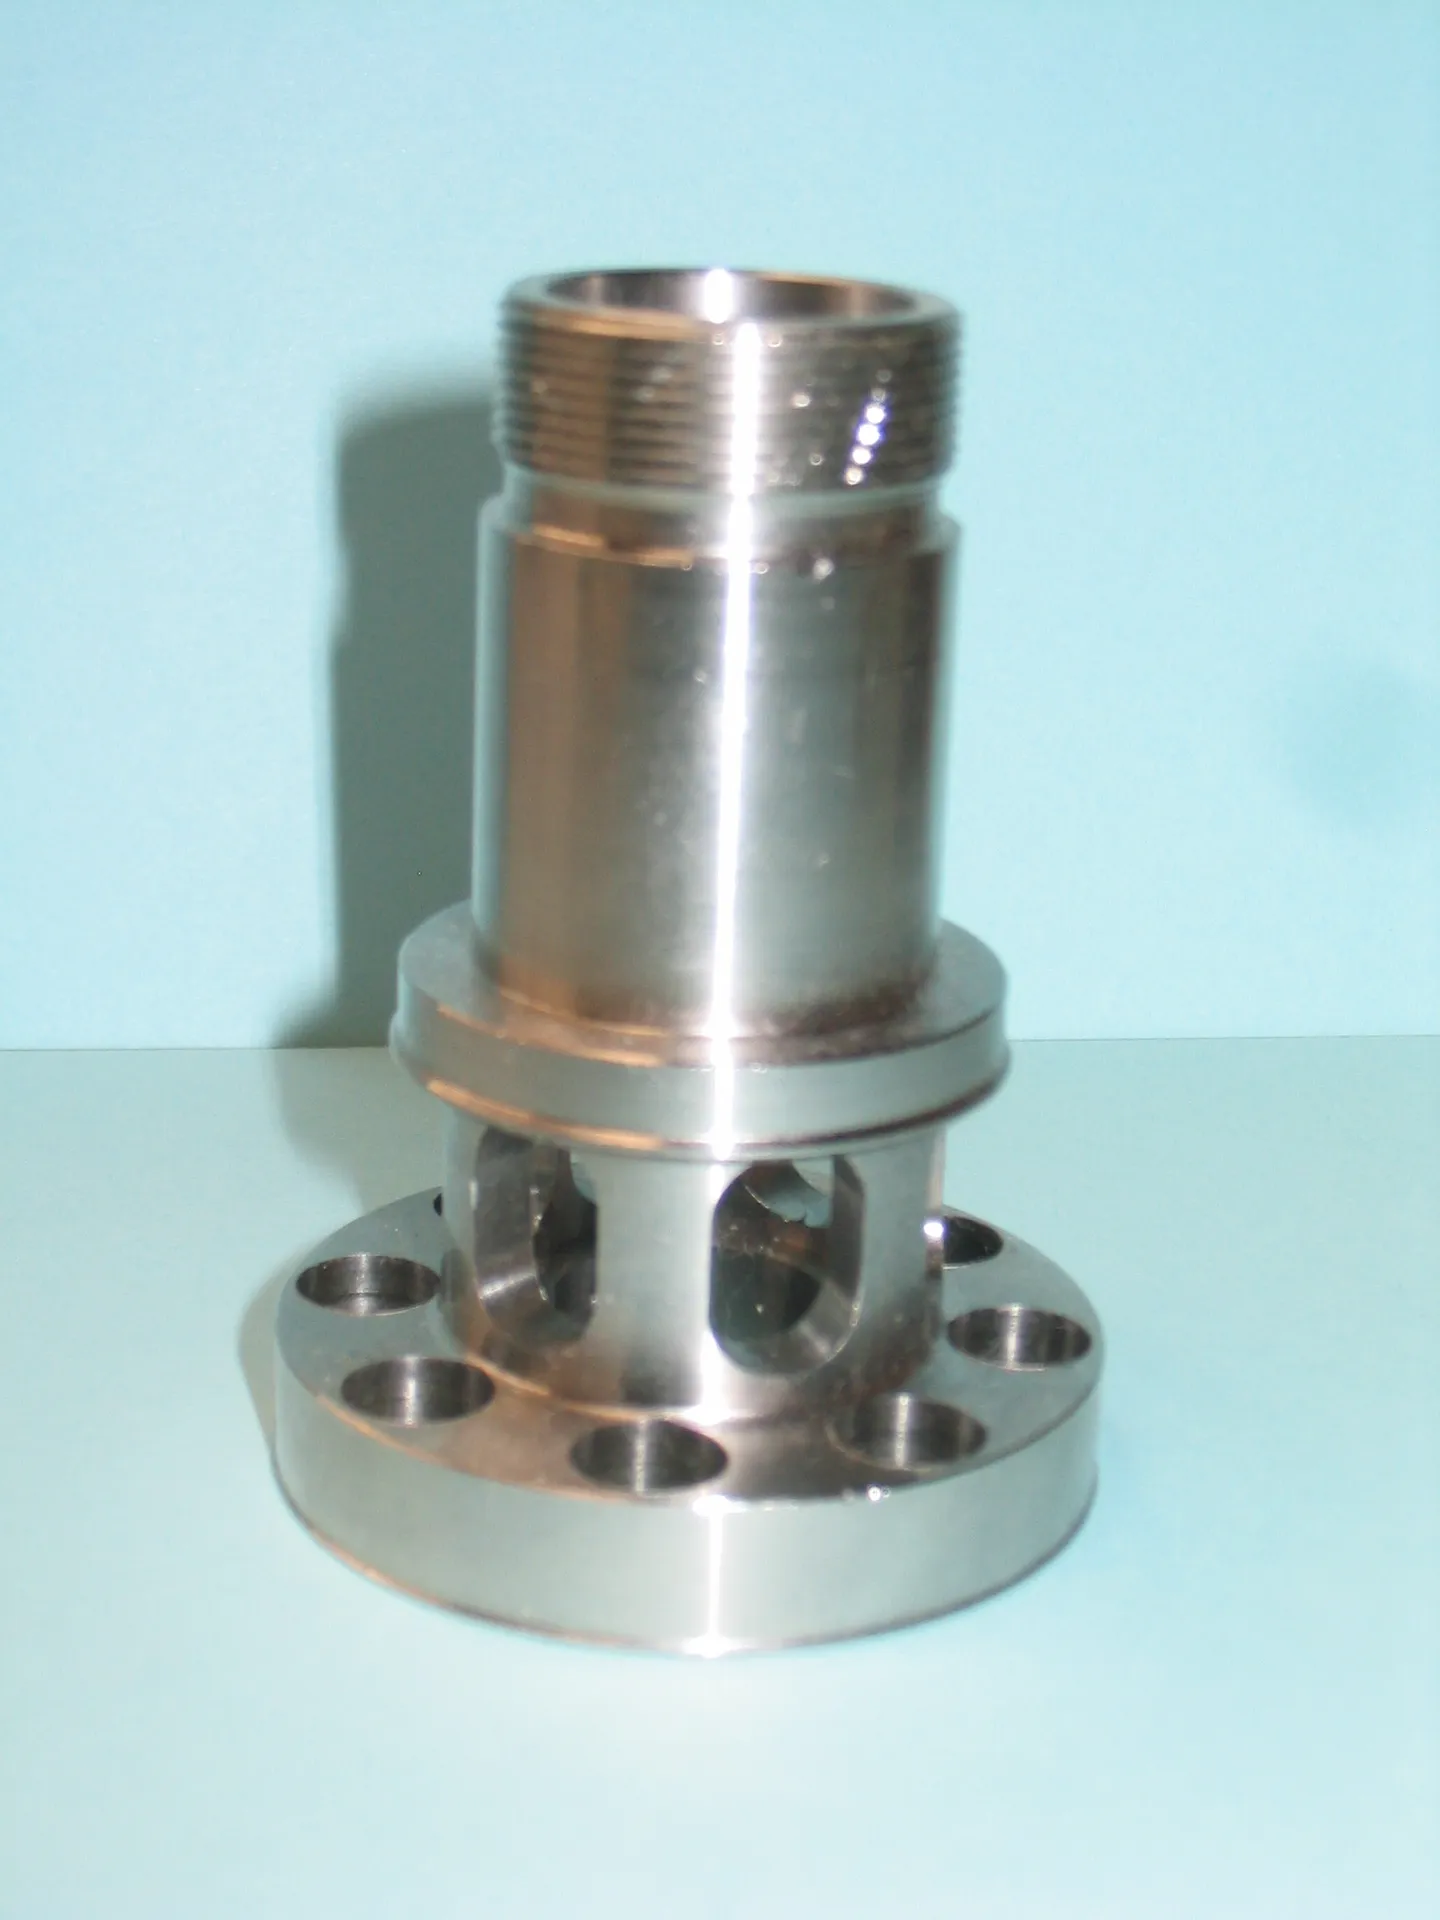
Gehäuse
DescrizioneMaterial: 1.4571, kpl. gefertigt auf Haupt-und Gegenspindel wegen Rundlaufgenauigkeit 0,015 mm
3 / 6
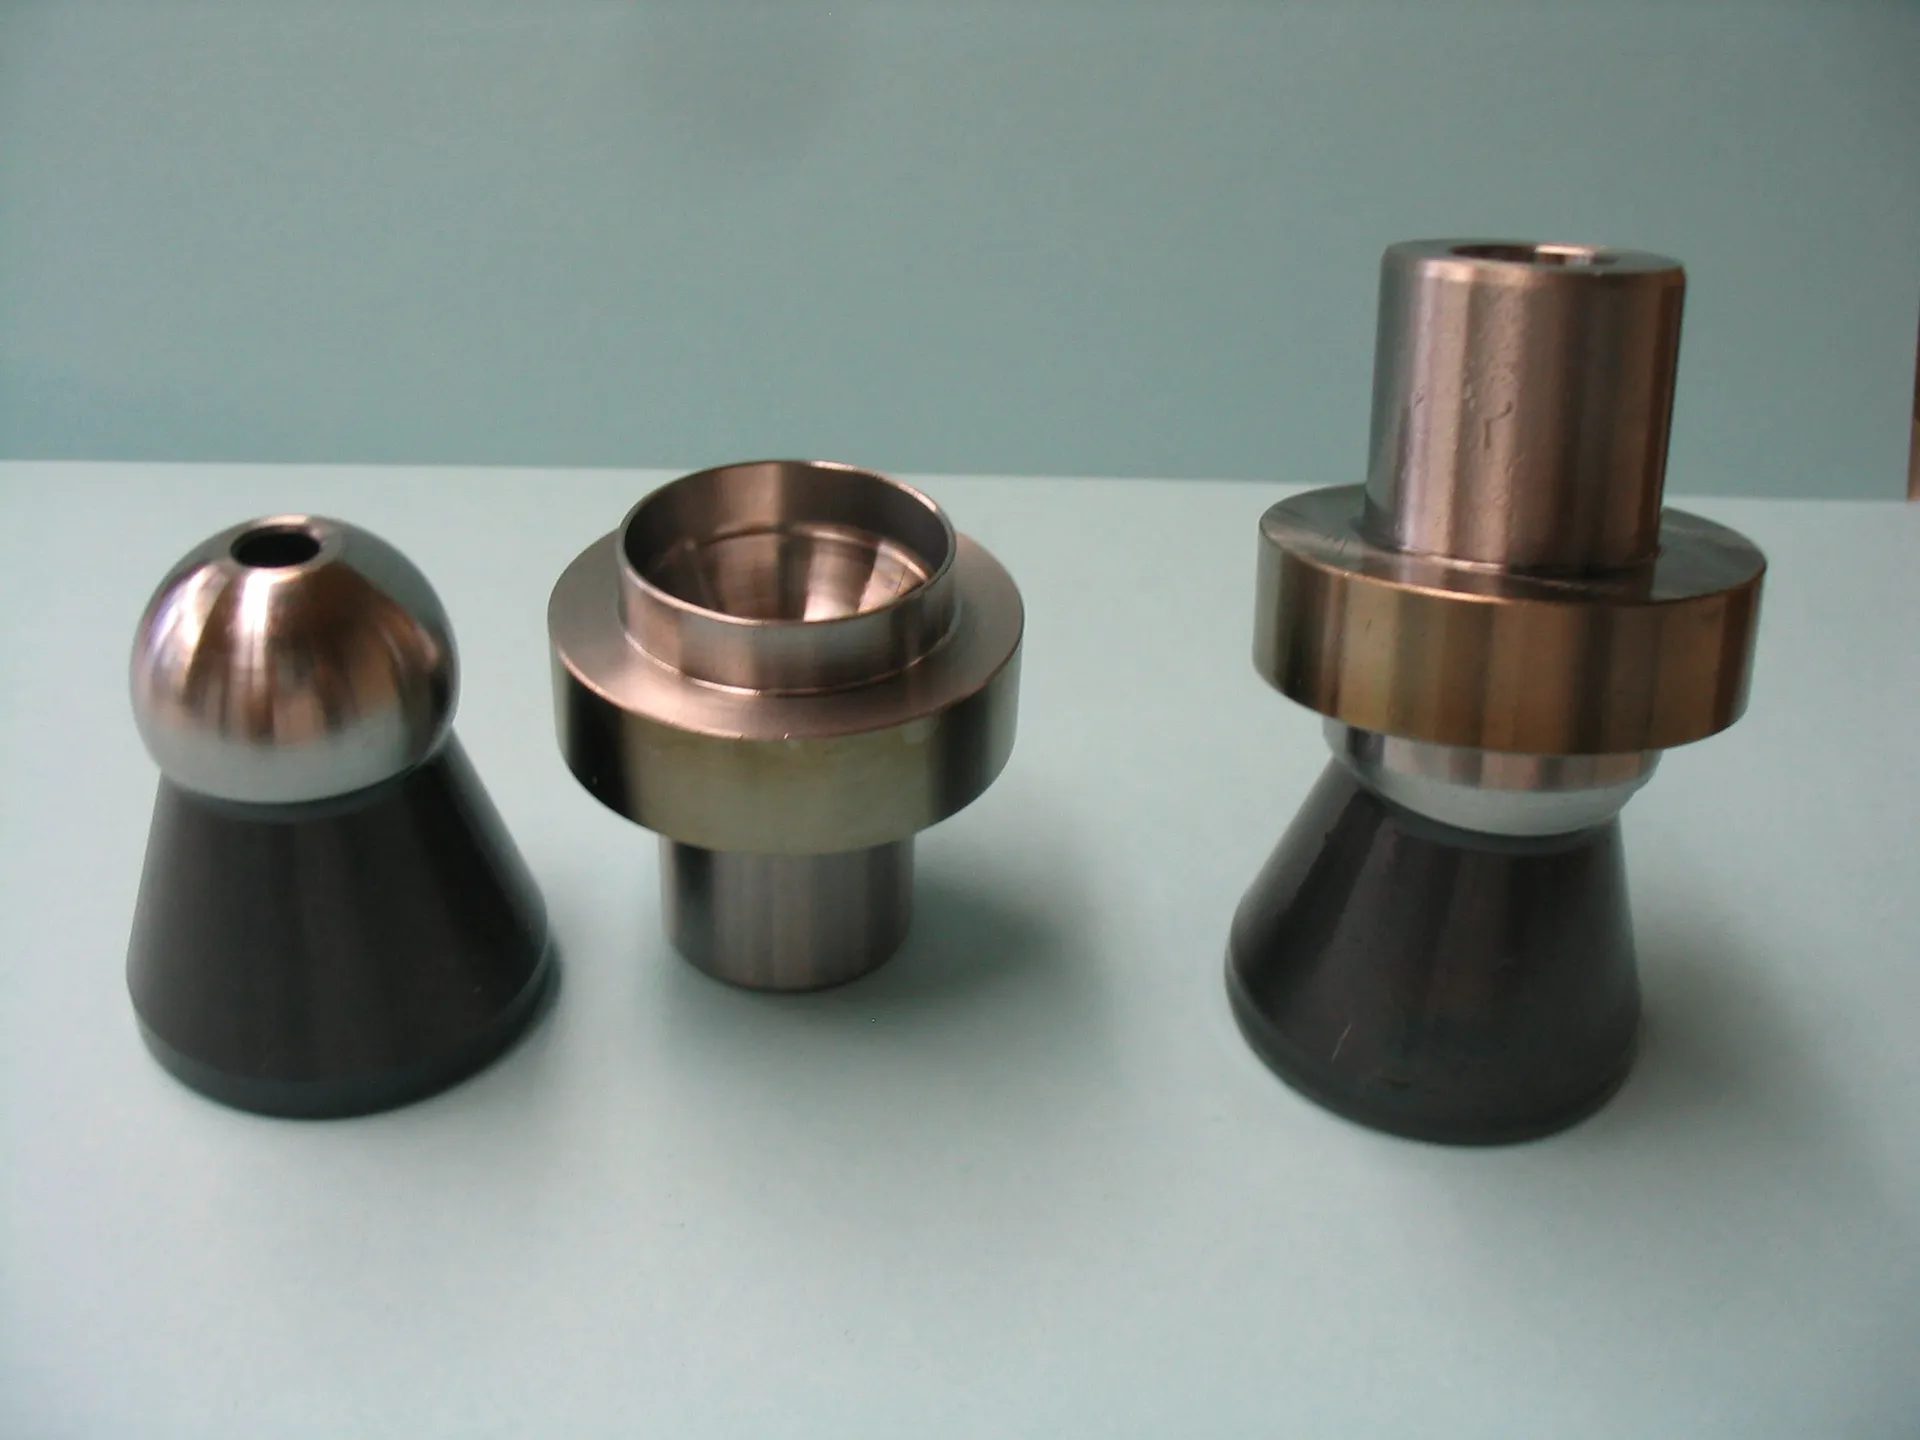
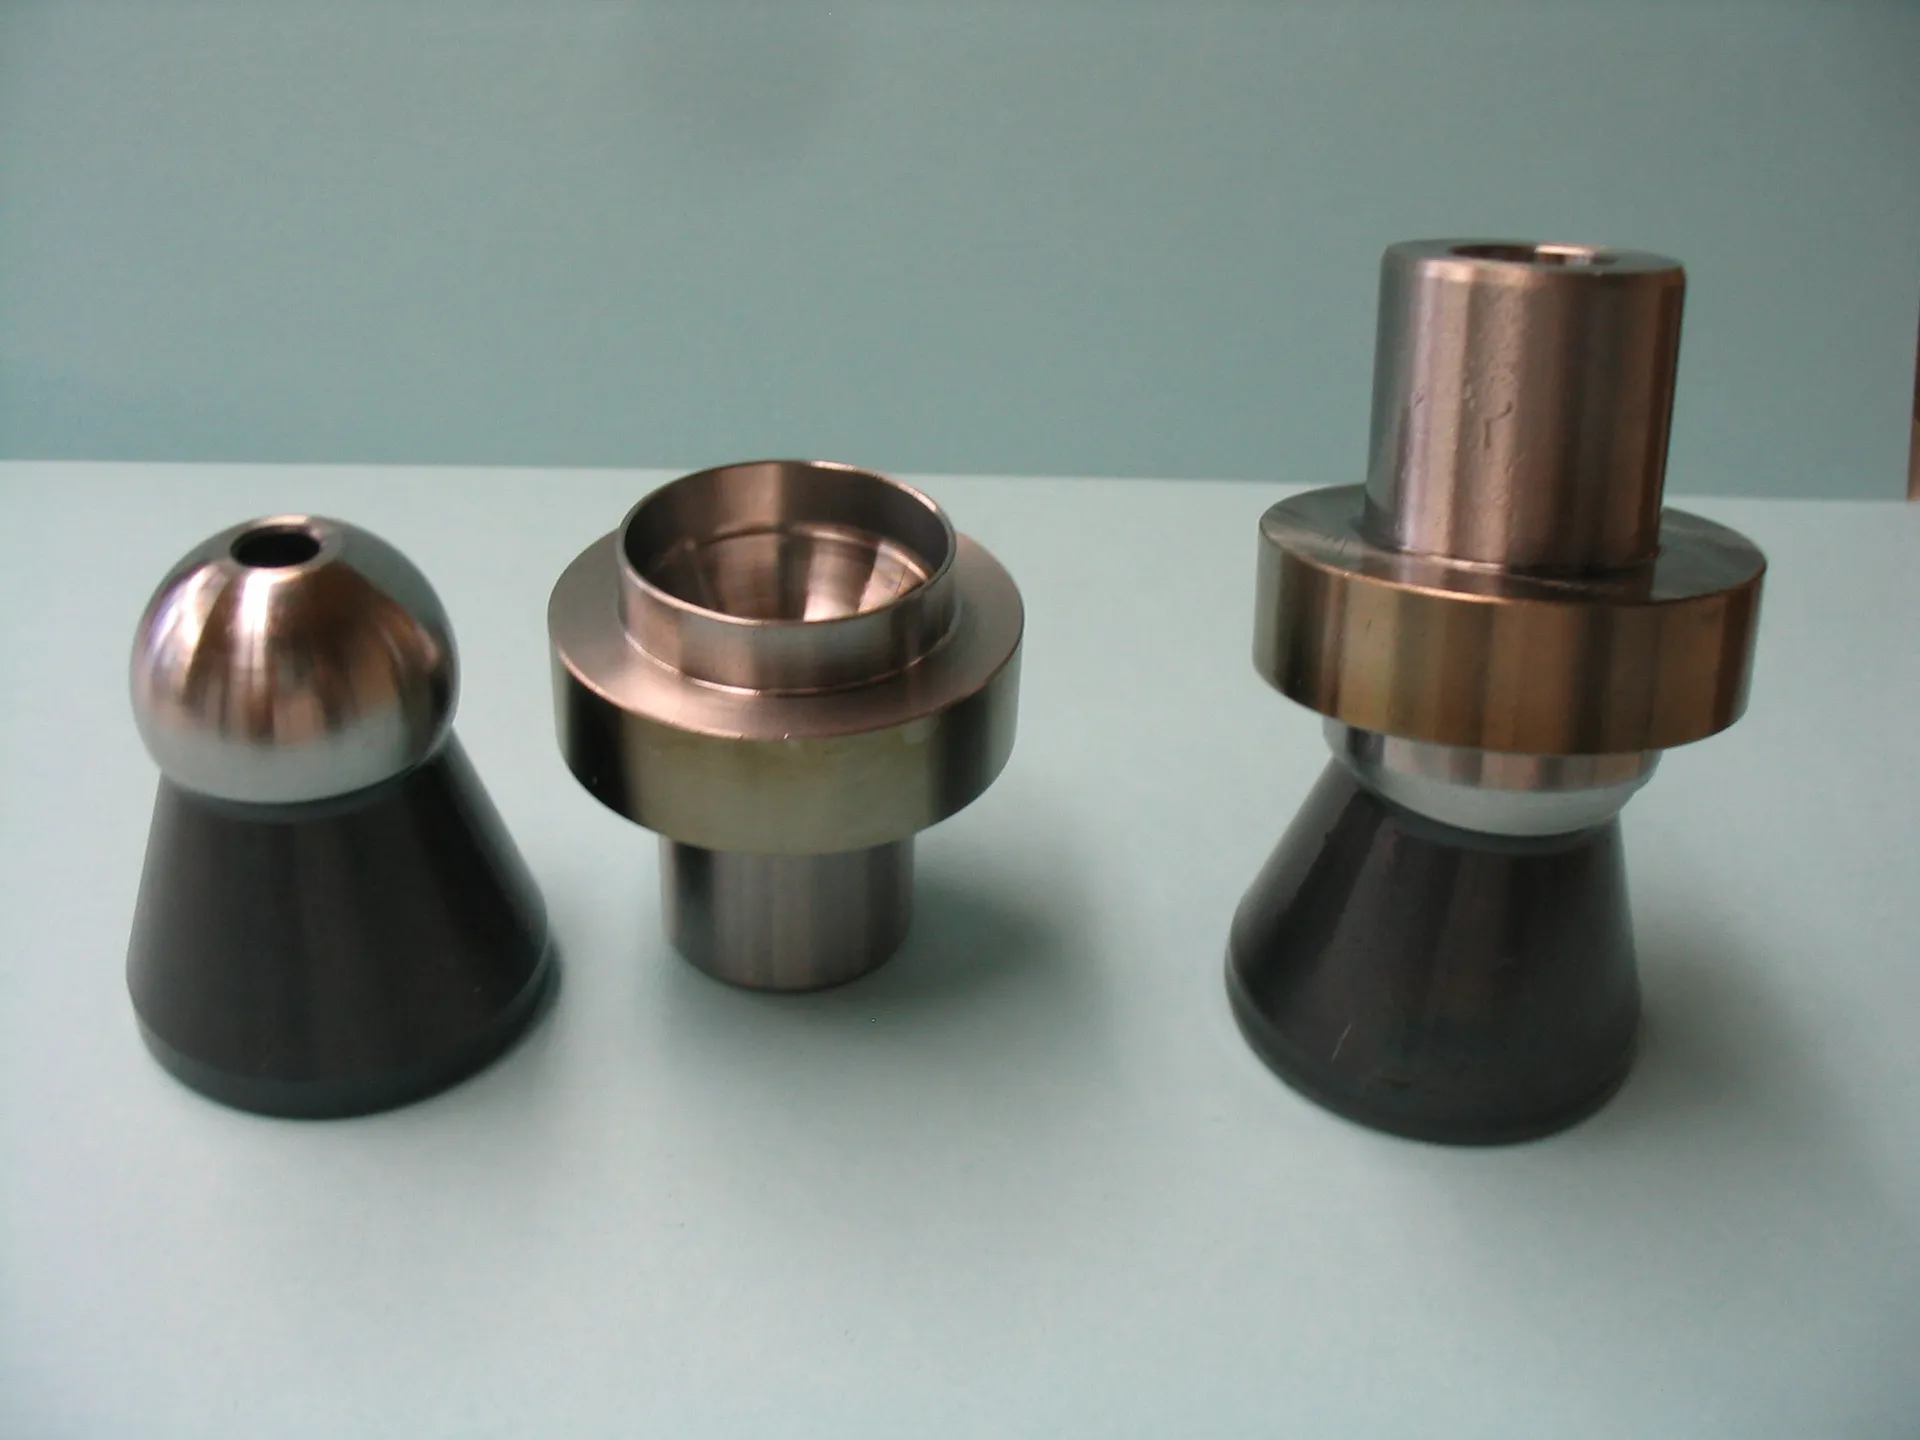
Kugelstück,-pfanne
DescrizioneKugelstück aus 42CrMo4 vergütet, Kugelkopf induktiv gehärtet und hartgedreht. Das Gegenstück die Kugelpfanne wurde aus 16MnCrS5 hergestellt, gehärtet und ebenso hartgedreht.
Teile werden zusammengefügt und am weichen Teil gebördelt, damit Herausfallen verhindert wird.
4 / 6
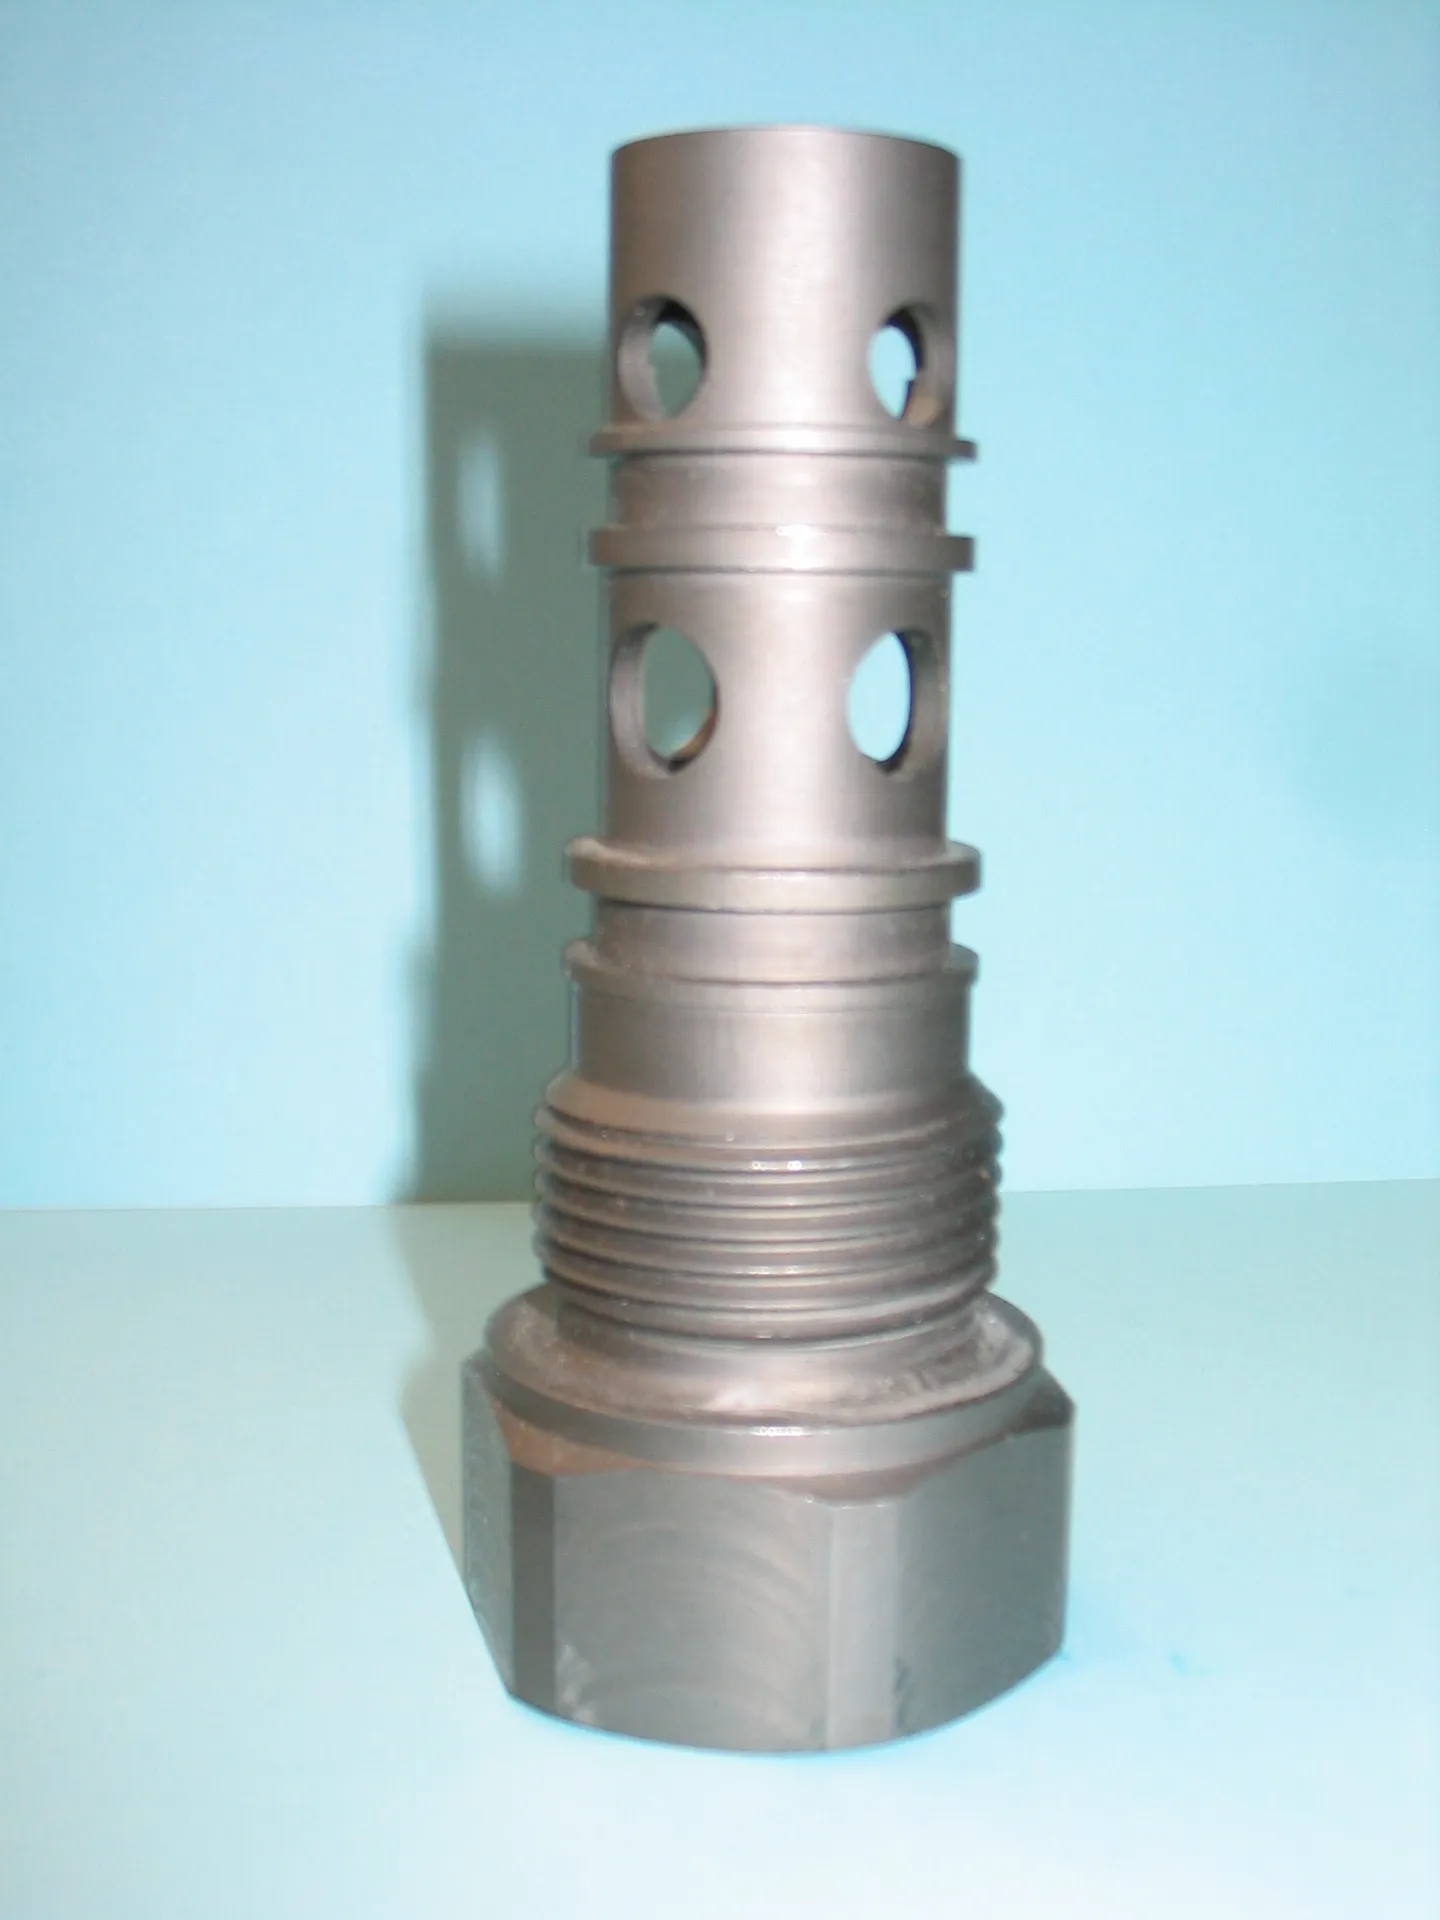
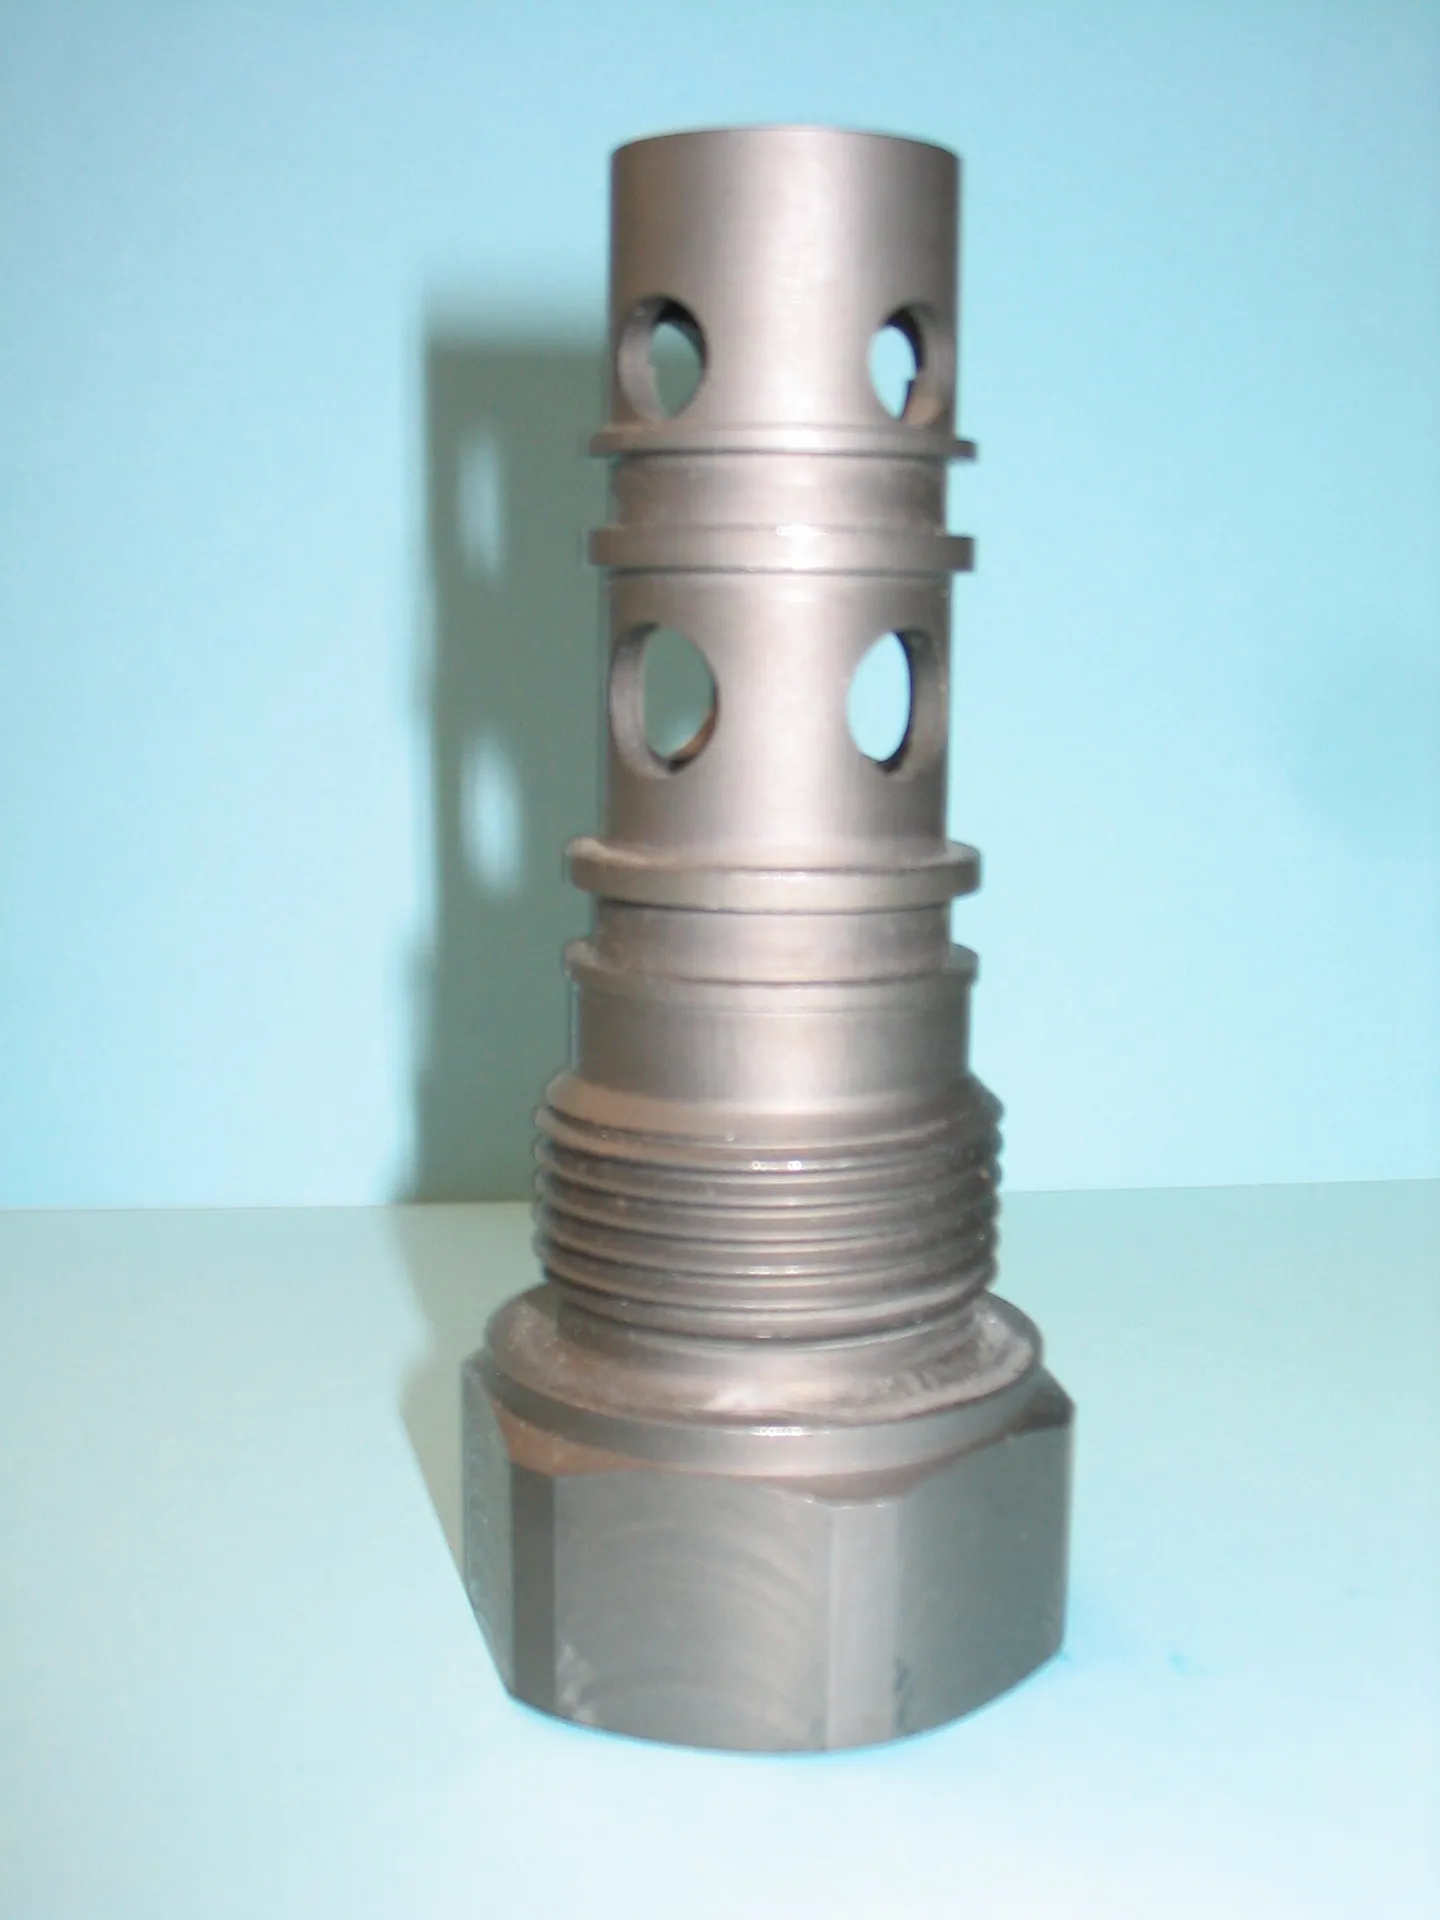
Ventilkörper
DescrizioneMaterial: ETG 88 / 100. Diese Hydraulikteile müssen zu 100% gratfrei sein, das wir erreichen durch: TEM Entgraten, Strömungsschleifen oder chemisches Entgraten, abhängig vom Material. Die Weiterverarbeitung wie Phosphatieren, Zink/Nickel Beschichten werden ebenso durchgeführt wie das Honen der Teile.
5 / 6
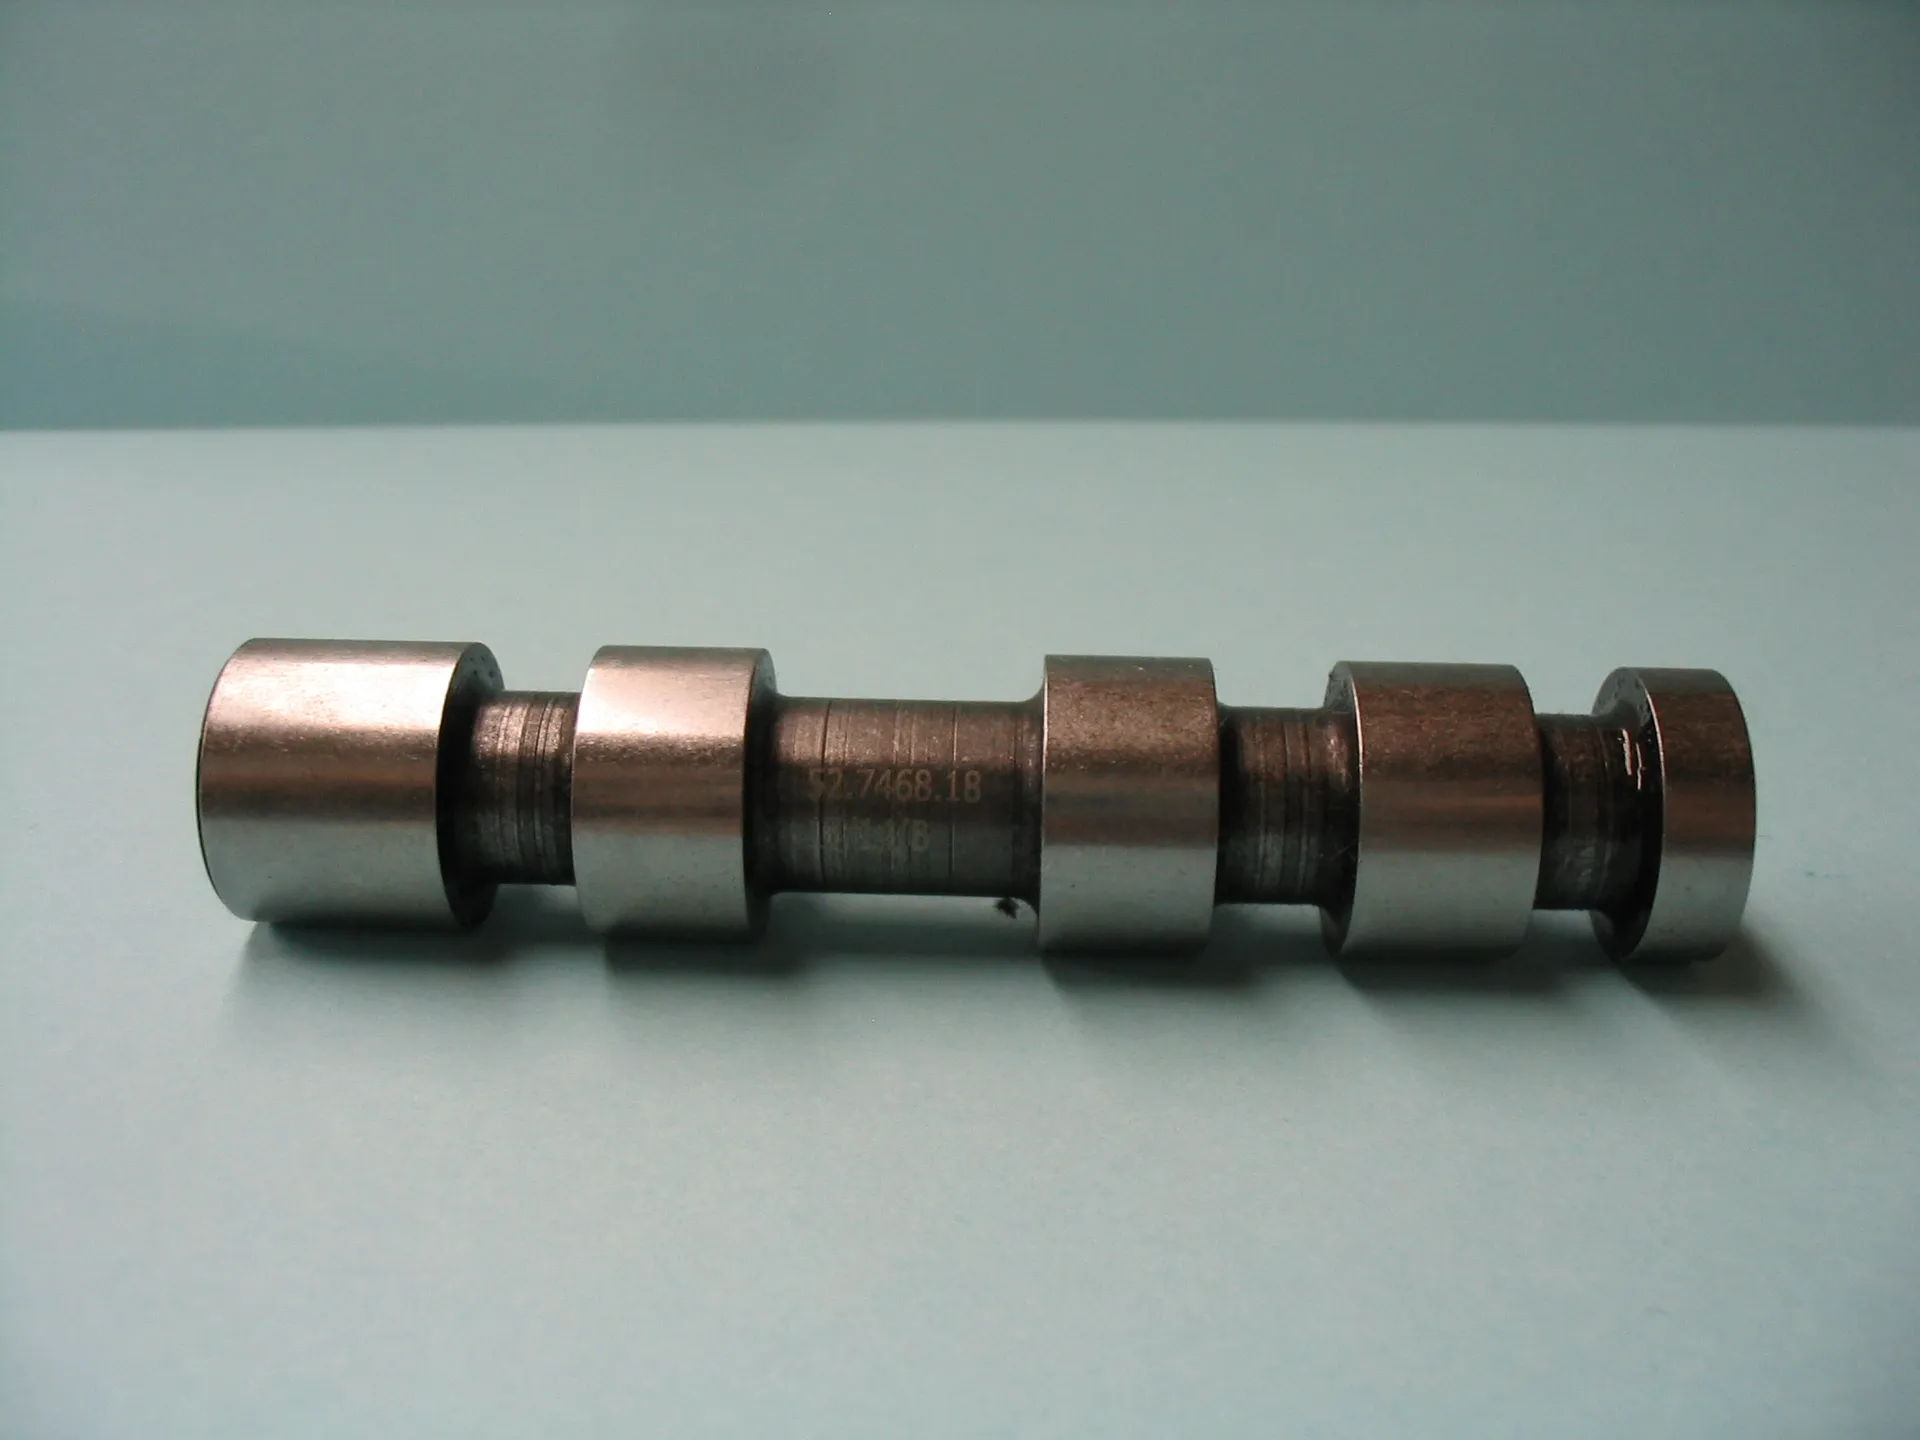
Welle
DescrizioneMaterial: 100 Cr6, gefertigt auf einer CNC Langdrehmaschine mit anschließendem Härten und Schleifen.
6 / 6
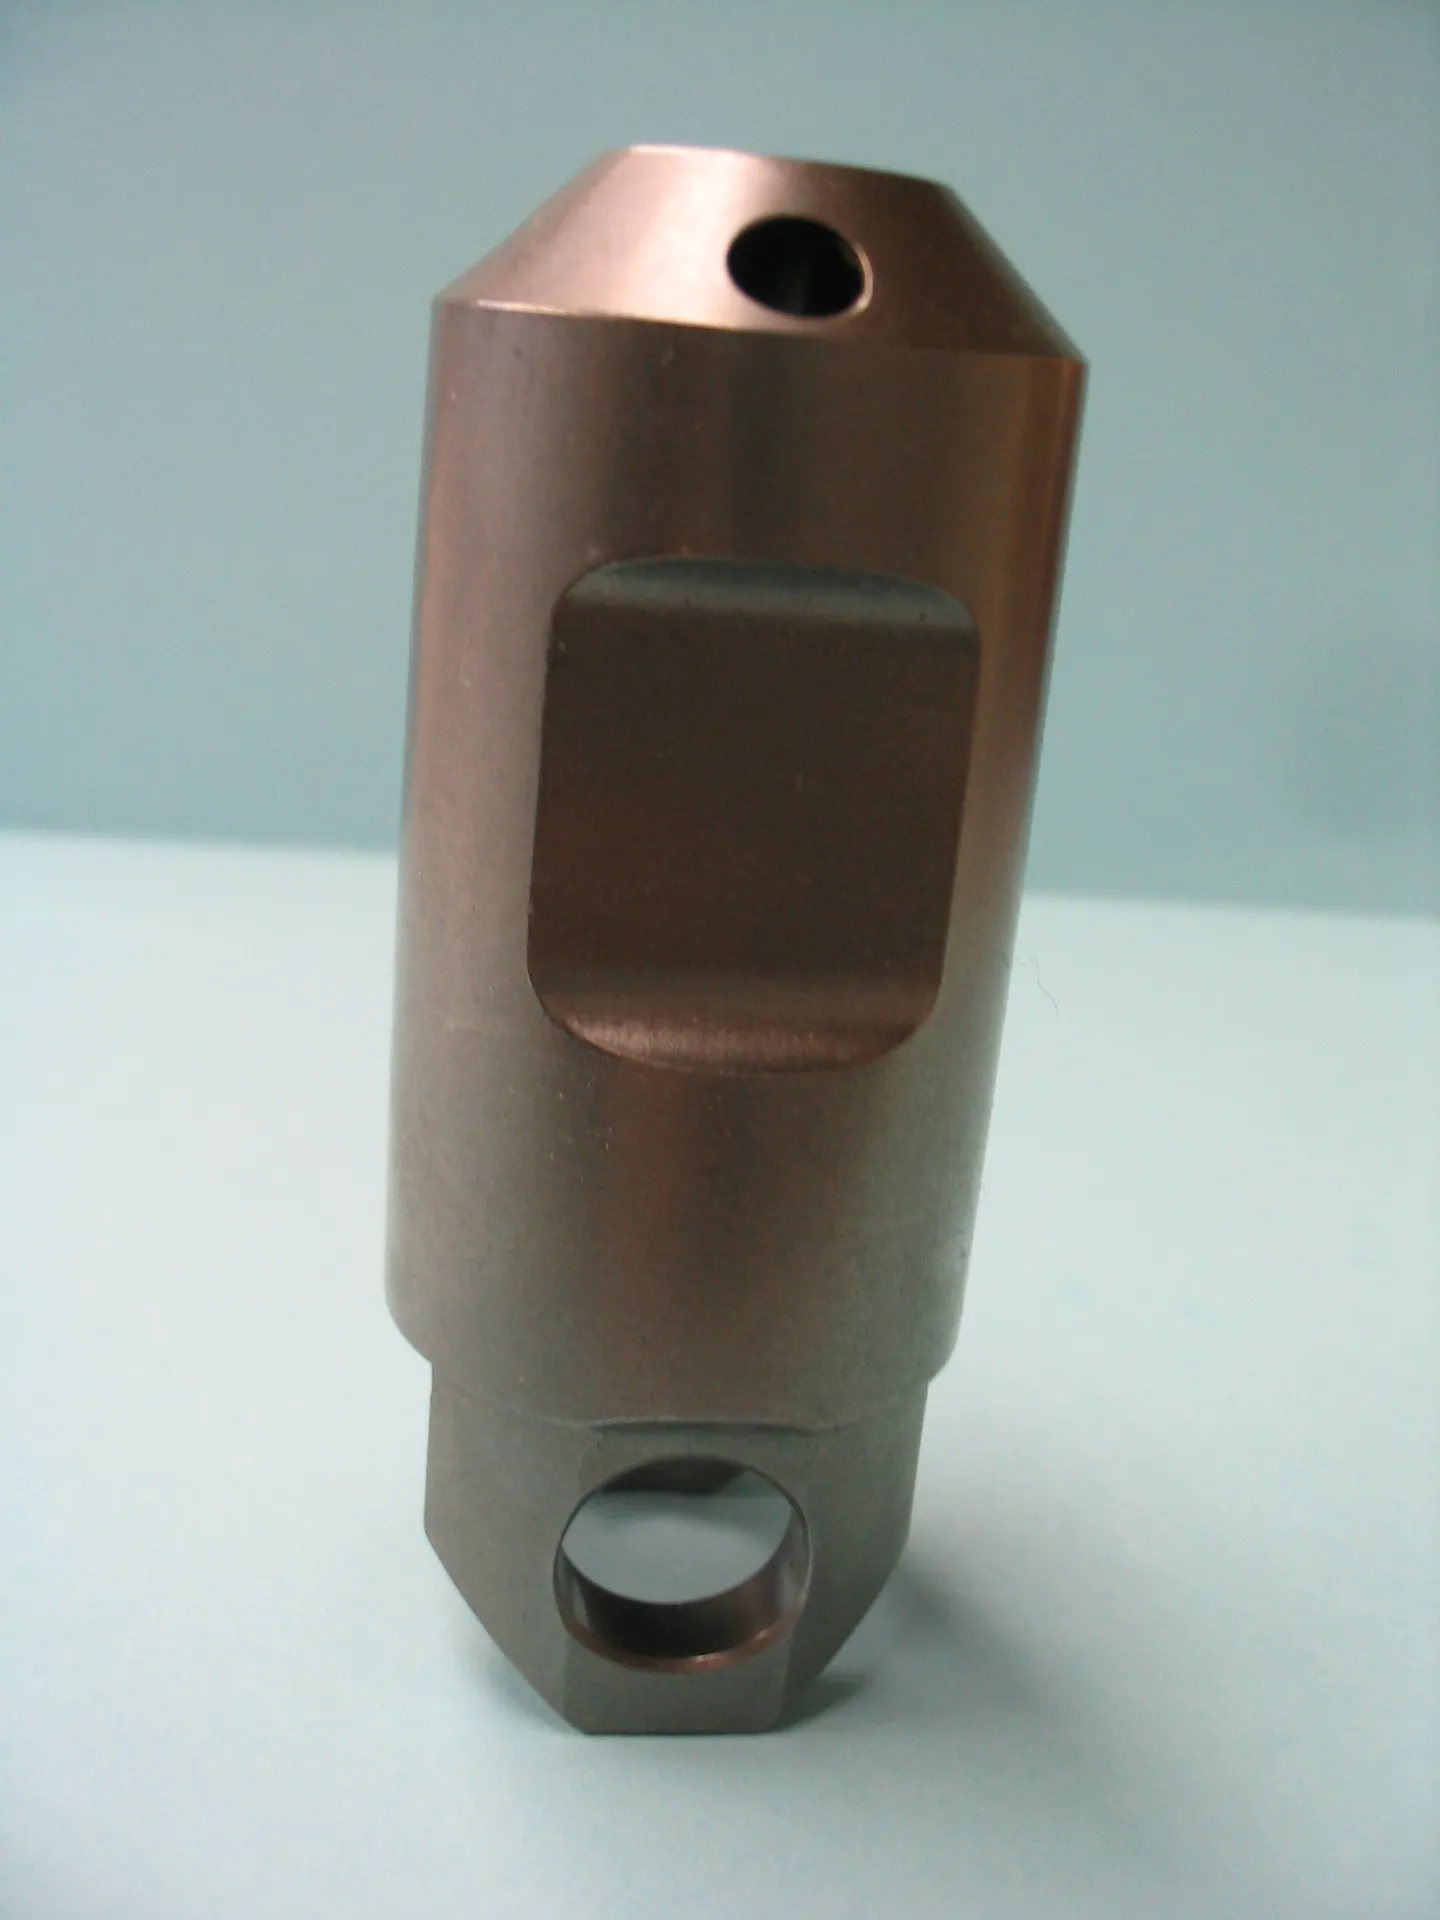
Rohlinge
DescrizioneRohlinge vom Fließpressen oder Gießen werden mit automatischer Be-und Entladung bearbeitet
Parco macchine (4)
1 / 4
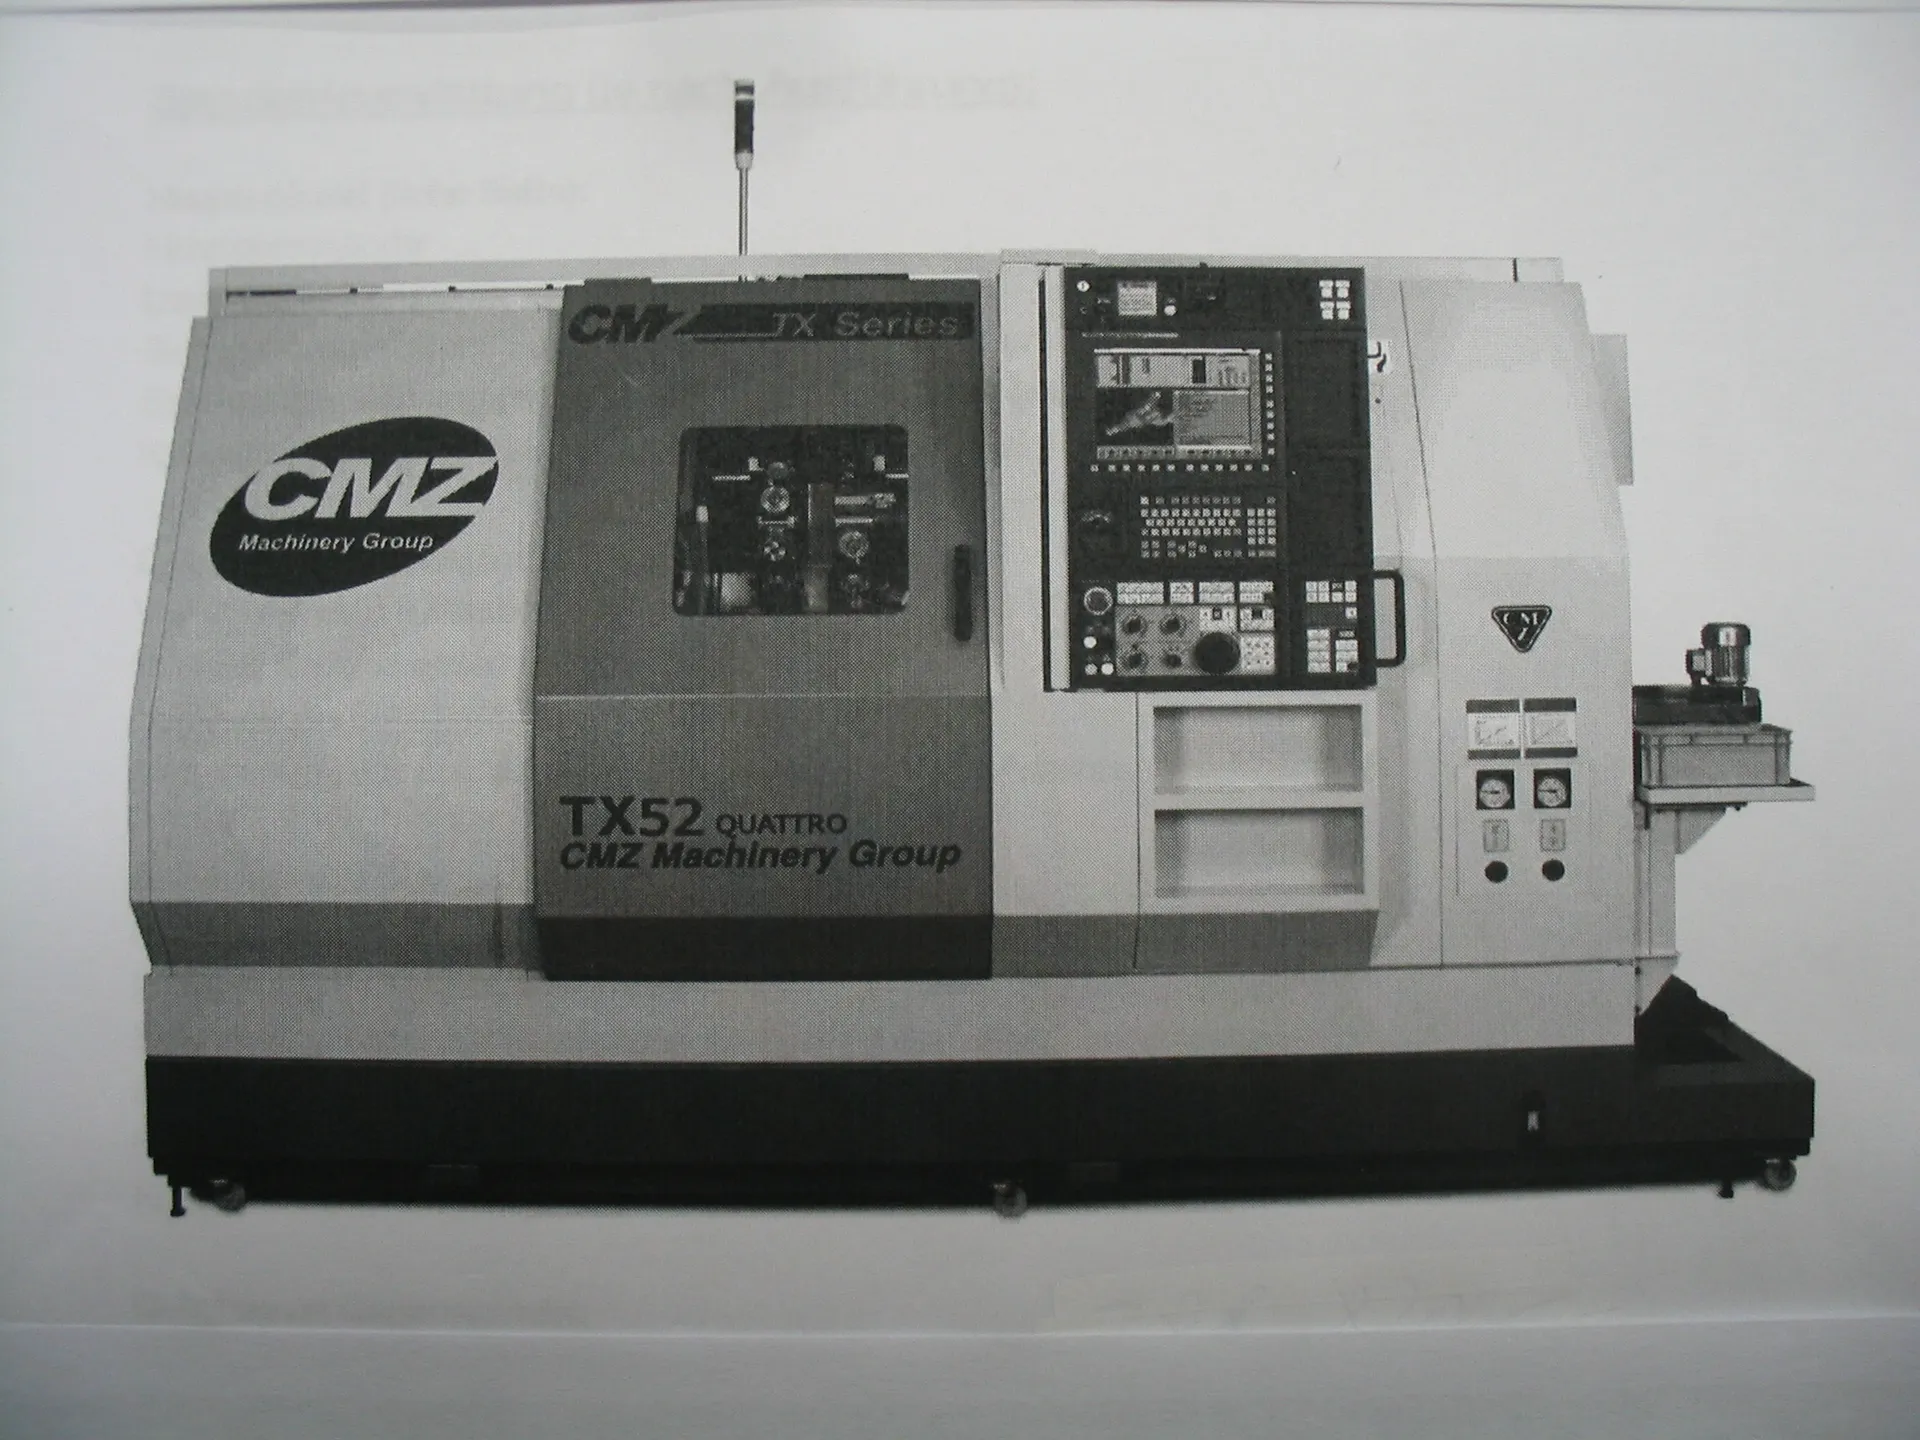
CMZ -TX 52 Y2
ProduttoreCMZ
Sistema di controlloFanuc
Anno di costruzione2012
Tecnologia
BrocciaturaLavorazione completa tornitura (con fresatura)Tornitura duraFinituraTornituraTornitura automatica (barra)
2 / 4
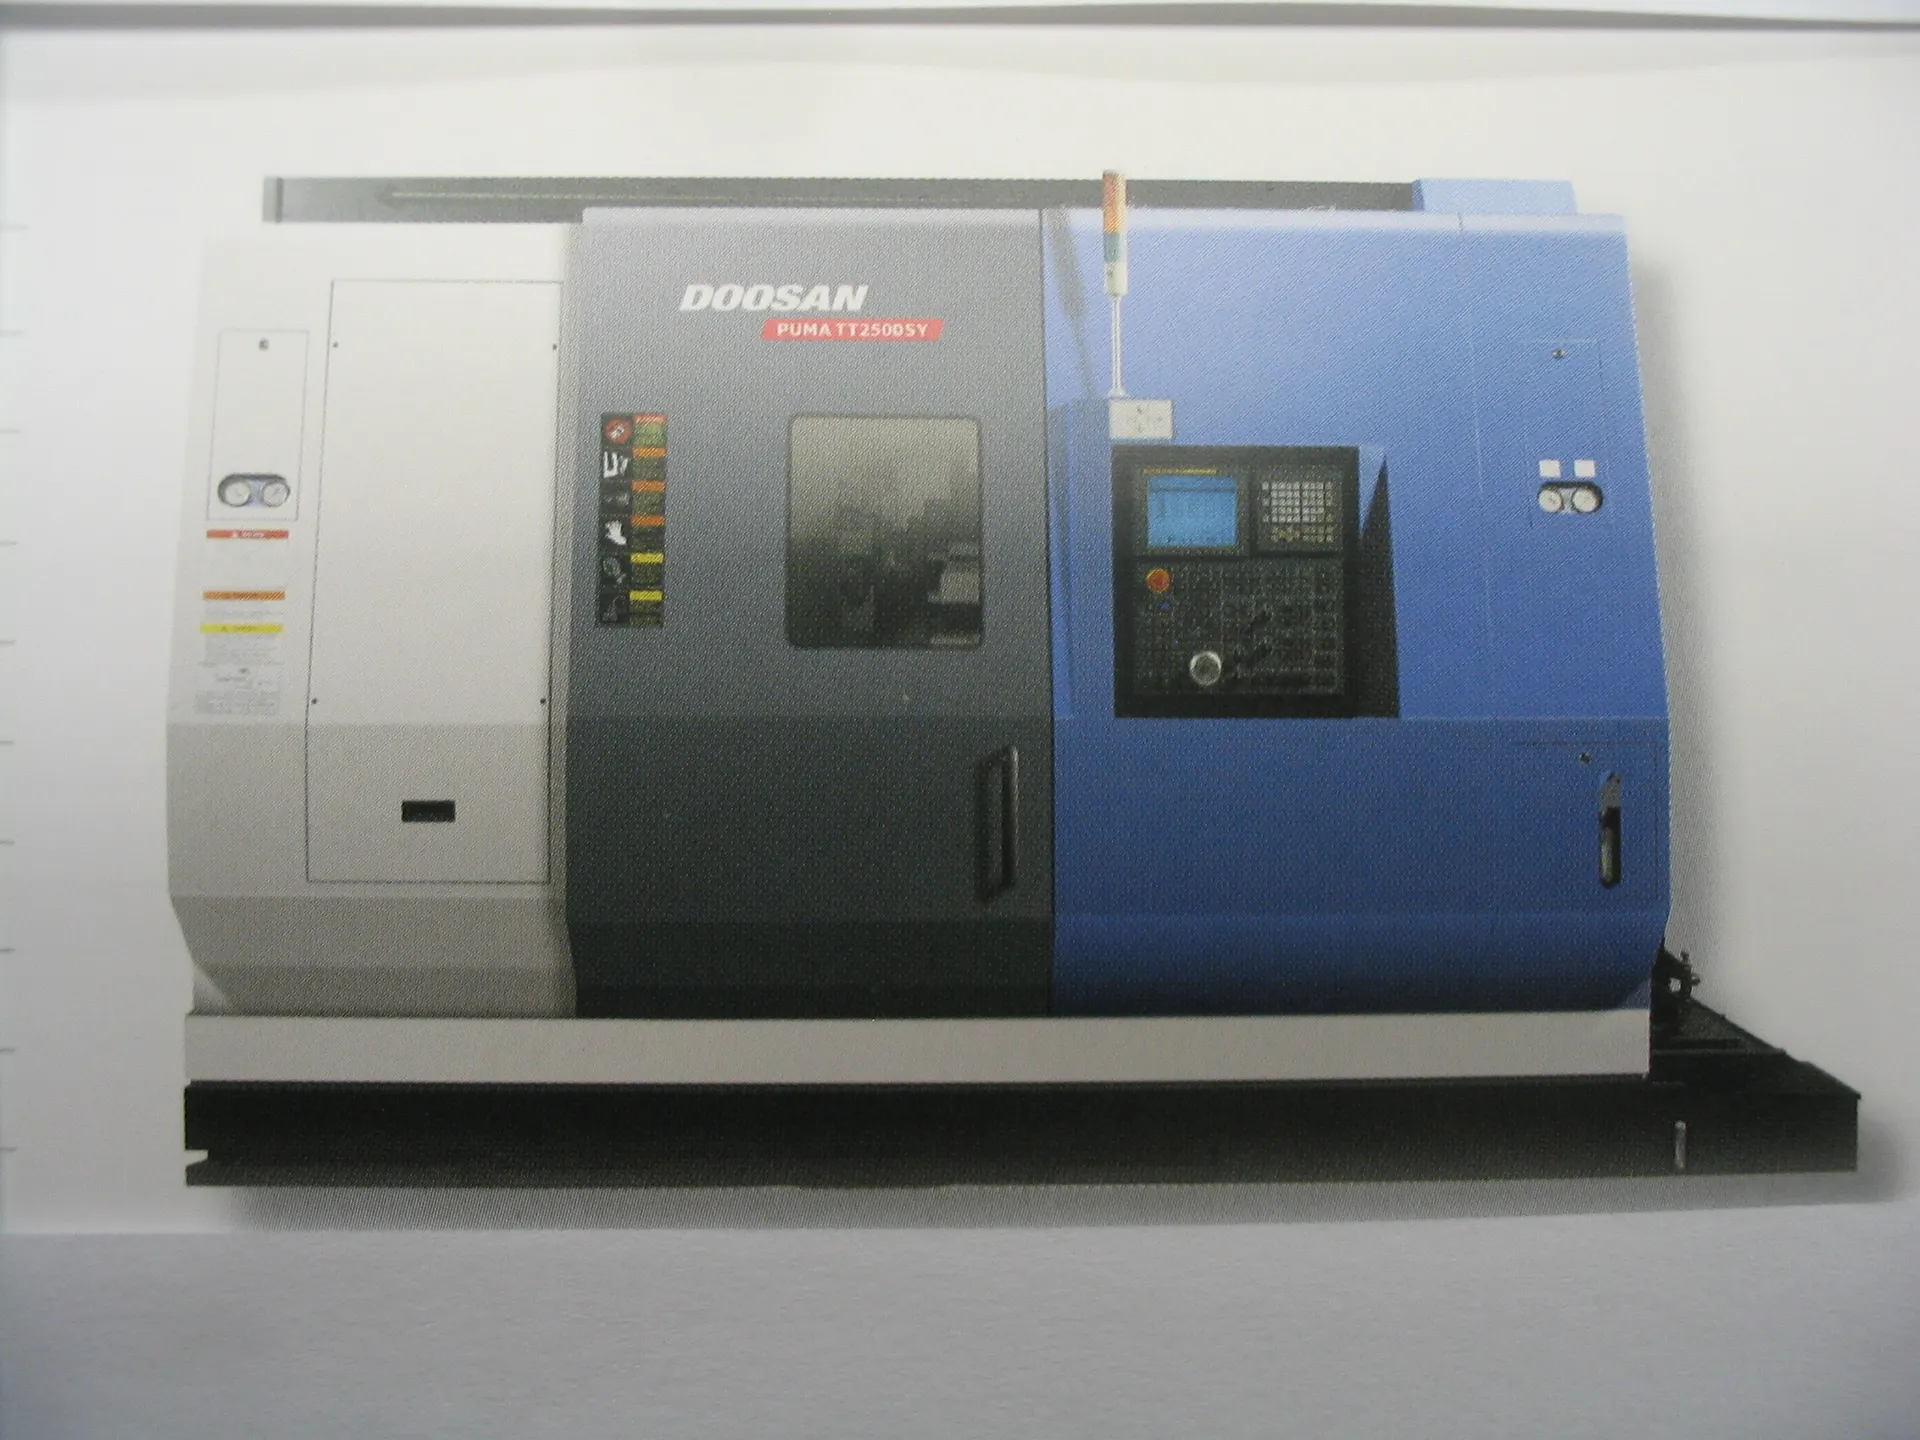
Puma 1800 TT
ProduttoreDoosan
Sistema di controlloFanuc
Anno di costruzione2013
Tecnologia
Tornitura duraBrocciaturaLavorazione completa tornitura (con fresatura)TornituraTornitura automatica (barra)Finitura
3 / 4
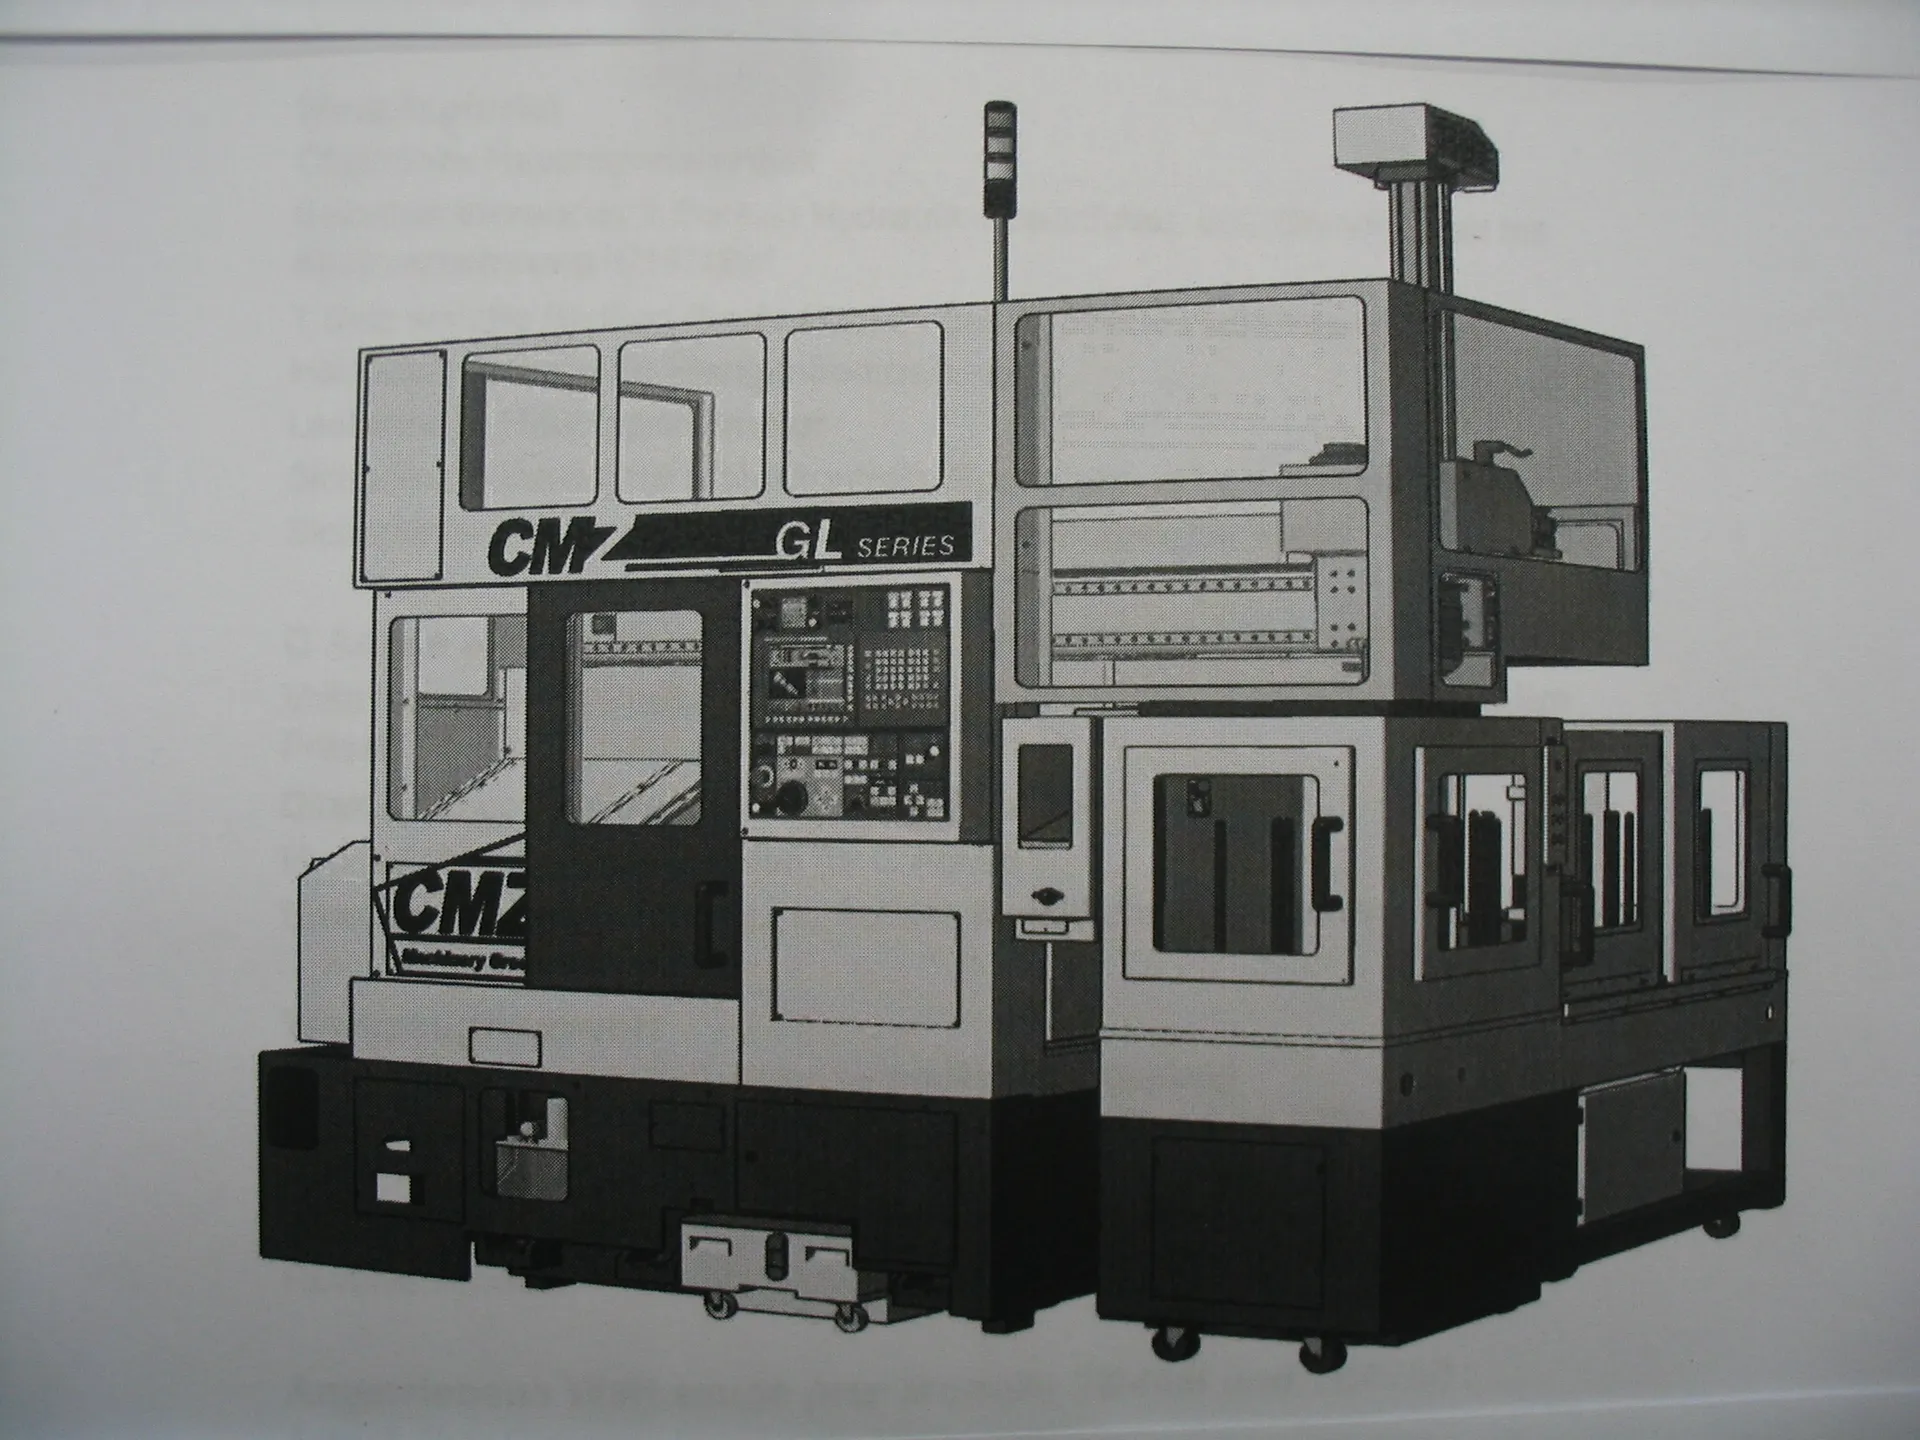
TB 67 mit Lader
ProduttoreCMZ
Sistema di controlloFanuc
Anno di costruzione2013
Tecnologia
Tornitura duraLavorazione completa tornitura (con fresatura)TornituraBrocciatura
4 / 4
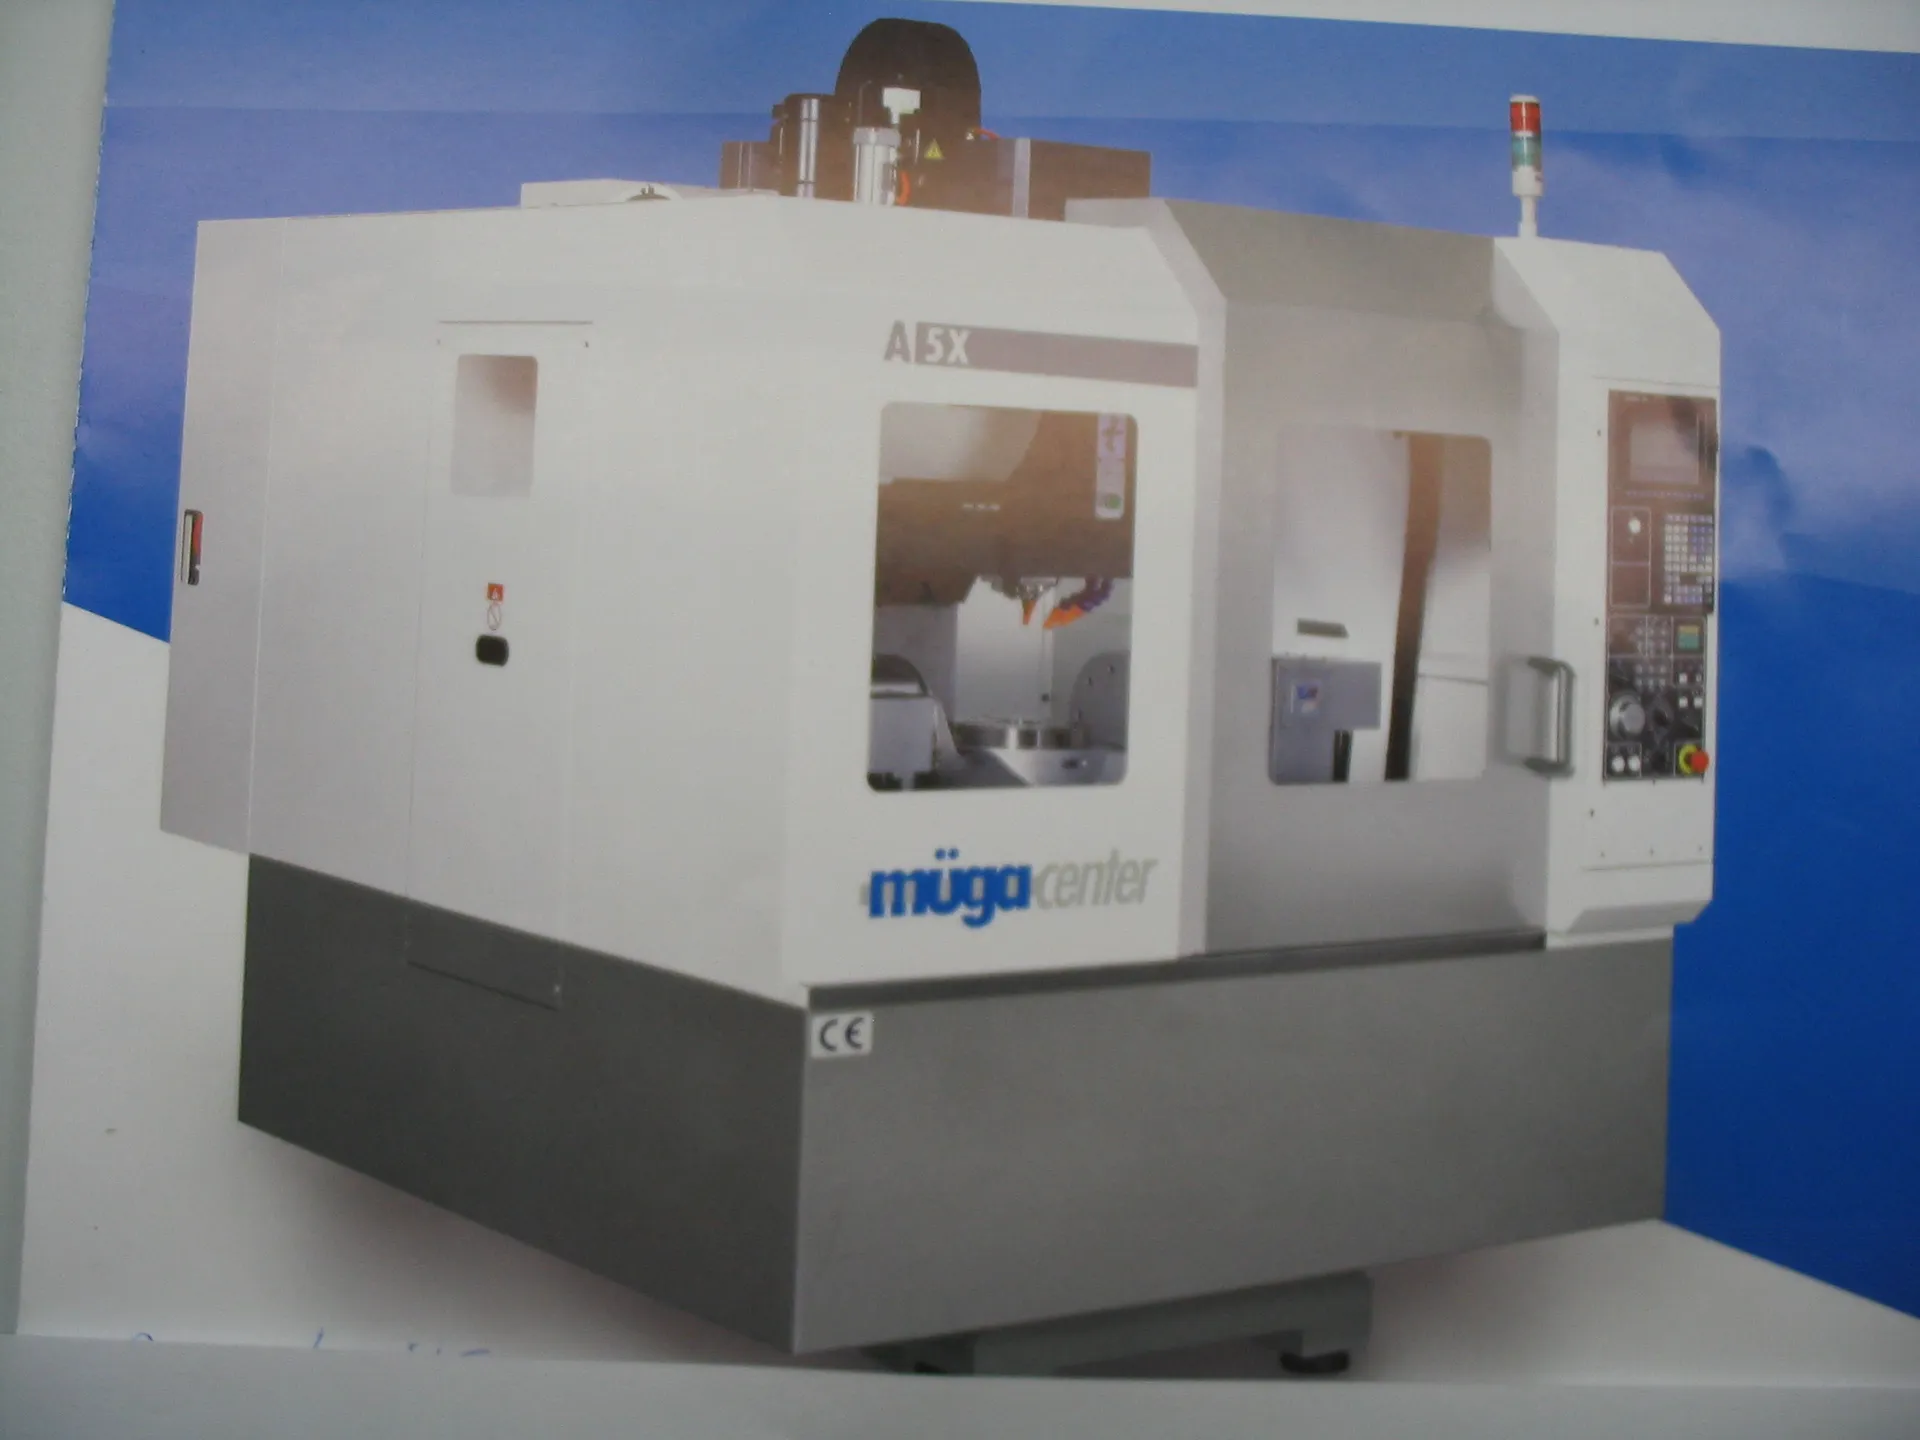
A5X
ProduttoreMuega
Sistema di controlloMitsubishi
Anno di costruzione2014
Tecnologia
Fresatura a 5 assiFresaturaLavorazione completa fresatura (con tornitura)Fresatura sagomata (3 D)
6 Componenti
4 Parco macchine
Brocciatura3
Lavorazione completa tornitura (con fresatura)3
Tornitura dura3
Finitura2
Tornitura3
Tornitura automatica (barra)2
Fresatura a 5 assi1
Fresatura1
Lavorazione completa fresatura (con tornitura)1
Fresatura sagomata (3 D)1
Contatto
Sede
Sede principaleNoherrstr. 17, 88444 Ummendorf, Germania
Altre sedi aziendali88444 Ummendorf
Contatto aziendale
Persone di contatto
KW
Klaus Wöhl
Sei un fornitore?
Trova richieste perfettamente corrispondenti.
Sei un acquirente?
Carica la tua richiesta.